 Русский
 English
 русский
 Español
 Português
 عربى

Контент
- 1 Кратко о том, что делает машина для литья пластмасс под давлением
- 2 Основные части Пластиковая пресс-форма
- 3 Процесс литья пластмасс под давлением шаг за шагом
- 4 Типы машин для литья пластмасс по приводу и конструкции
- 5 Обзор серии литьевых машин Highsun
- 6 Как определить силу зажима и объем выстрела
- 7 Руководство по литью под давлением полиэтилена и ПЭВП
- 8 Процесс изготовления литьевых форм
- 9 Рекомендации по литью под давлением для проектирования деталей
- 10 Постобработка литья под давлением
- 11 Использование энергии и текущее обслуживание
- 12 Где используются промышленные машины для литья пластмасс
- 13 Распространенные проблемы с формованием и первые проверки
- 14 Выбор поставщика машин для литья пластмасс
- 15 Часто задаваемые вопросы
- 15.1 Вопрос 1. Каковы 5 этапов литья под давлением?
- 15.2 В2. Доступна ли PDF-версия Руководства по проектированию литья под давлением?
- 15.3 Вопрос 3. Каковы типичные правила и рекомендации по литью под давлением?
- 15.4 Вопрос 4. Как происходит литье под давлением шаг за шагом?
- 15.5 Вопрос 5. В чем разница между машиной для изготовления пластиковых форм и самой формой?
- 15.6 Вопрос 6. Как выбрать тоннаж машины для литья под давлением?
- 15.7 Вопрос 7. Когда полностью электрическая машина предпочтительнее гидравлической?
- 15.8 Вопрос 8. Почему ПЭТ необходимо сушить перед формованием?
- 15.9 Вопрос 9. Как долго длится типичный цикл литья под давлением?
- 15.10 Вопрос 10. Можно ли настроить машину для литья пластмасс по индивидуальному заказу?
Кратко о том, что делает машина для литья пластмасс под давлением
Машина для литья пластмасс под давлением плавит пластиковые гранулы, выталкивает расплав в закрытую стальную форму под контролируемым давлением, удерживает ее, пока она остывает, а затем открывает форму для извлечения готовой детали. Каждая машина для изготовления пластиковых форм, независимо от ее размера и типа привода, повторяет один и тот же цикл зажима, впрыска, удержания, охлаждения и извлечения. Что меняется от одной машины к другой, так это то, как генерируется сила, насколько точно контролируется каждое движение и насколько большую деталь может нести машина.
В этом руководстве описаны основы литья пластмасс под давлением, основные части машин для литья пластмасс под давлением, процесс литья пластмасс под давлением от гранулы до упакованной детали, а также сравнение различных семейств машин. Он также охватывает определение силы зажима, настройки смолы для полиэтилена и других материалов, изготовление форм, постобработку, техническое обслуживание и устранение неполадок. Полный FAQ завершает статью.
от 98Т до 3000Т Диапазон усилия зажима линейки машин для литья под давлением Высокийsun
5 этапов Зажимайте, впрыскивайте, удерживайте, охлаждайте и извлекайте в каждом цикле формования.
120000 кв.м. Заводская территория Ningbo Высокийsun Plastic Machinery
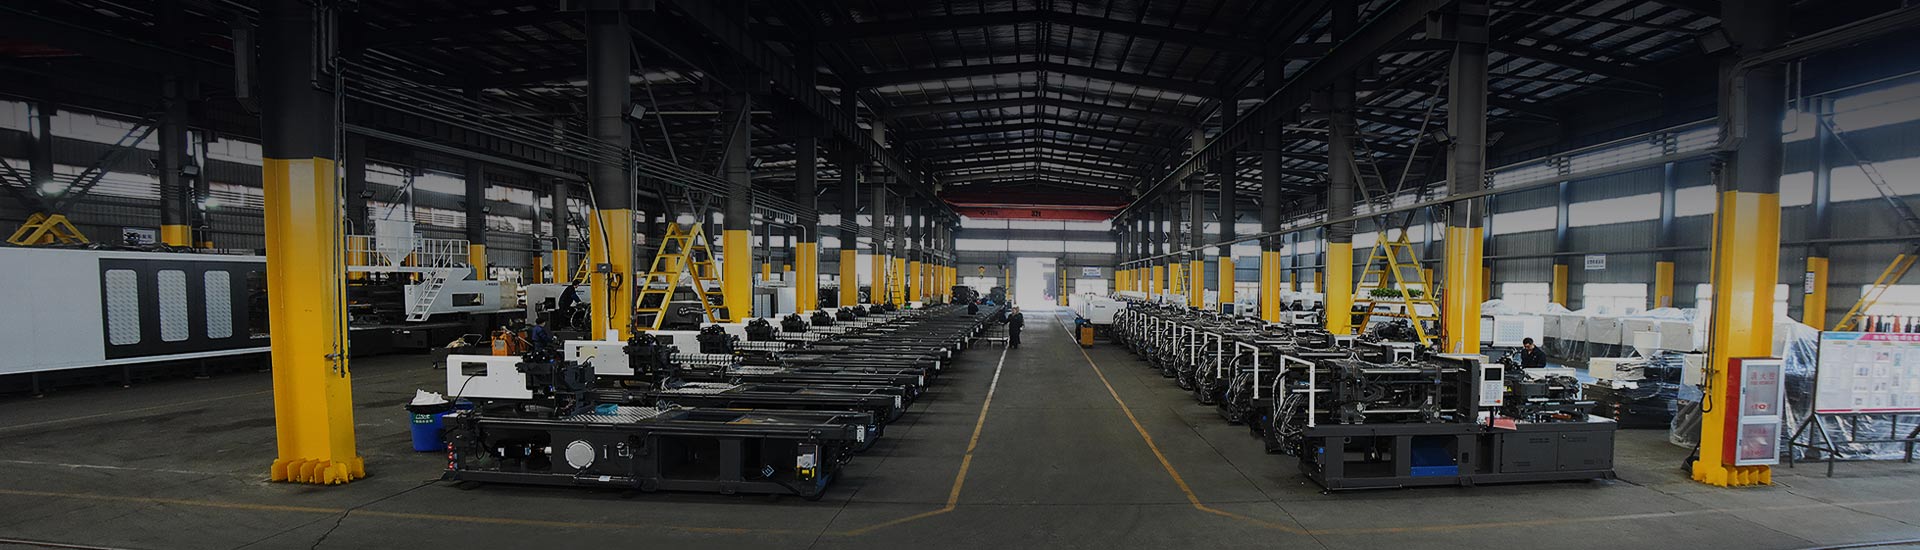
Компания Ningbo Высокийsun Plastic Machinery Co., Ltd. расположена в научно-технологическом парке Бэйлунь в Нинбо, Китай, районе, который часто называют столицей машиностроения по производству пластмасс. Компания производит термопластавтоматы марки HIGHSUN, имеет около 20 лет собственной истории развития и опирается на более чем 50-летний опыт своей материнской компании. В ее серию входят электрические и масляные гибридные, двухплитные, высокоскоростные, несмешанные двухцветные, смешанные двухцветные машины, машины BMC, ПЭТ и ПВХ, а также поставляются индивидуальные решения.
Основные части Пластиковая пресс-форма
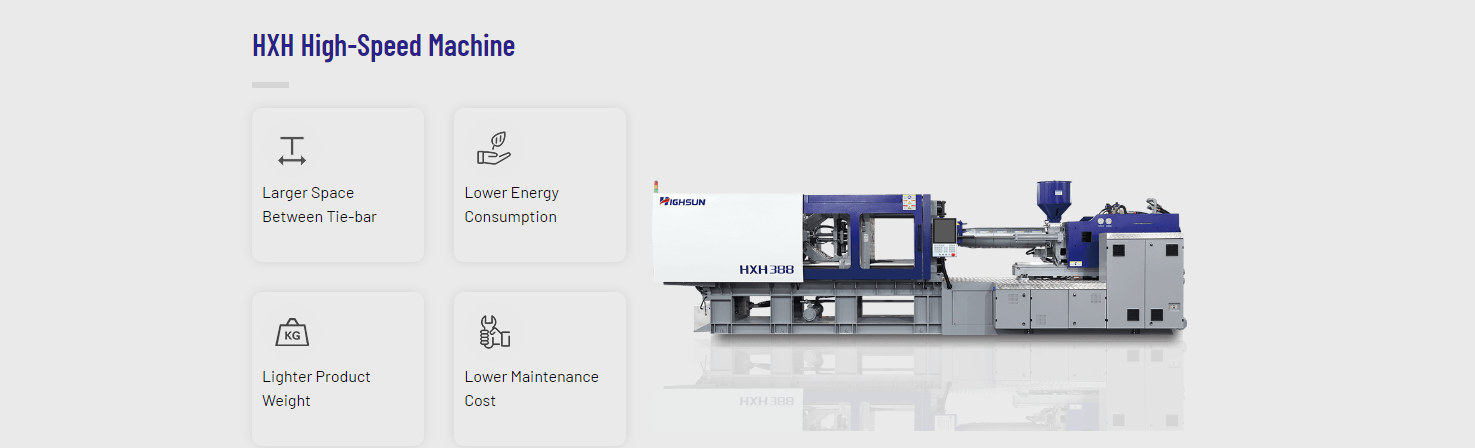
Промышленная машина для формования пластмасс состоит из двух рабочих половин, соединенных рамой: зажимного узла, который удерживает форму закрытой, и узла впрыска, который плавит и подает смолу. Система привода и контроллер координируют обе половины. На диаграмме ниже показано упрощенное представление пяти областей, о которых говорит большинство покупателей и операторов.
Детали и их работа
- Бункер и сушилка: удерживает пульки и подает их в ствол. Для чувствительных к влаге смол, таких как ПЭТ, необходима сушилка перед бункером.
- Ствол и винт: винт вращается, чтобы транспортировать, сжимать и плавить смолу, затем движется вперед, как плунжер, для ее инъекции. Ленты нагревателя вдоль ствола задают температурные зоны.
- Плесень: стальной инструмент с полостями, формирующими деталь, охлаждающими каналами, отводящими тепло, и системой выброса, выталкивающей деталь.
- Зажимной блок: плиты, стяжки и рычаг или двухплитный механизм, которые удерживают форму закрытой от давления впрыска.
- Привод и контроллер: гидравлический насос с серводвигателем, электроприводом или их гибридом, управляемый контроллером, записывающим и повторяющим параметры процесса.
Процесс литья пластмасс под давлением шаг за шагом
Этапы производственного процесса для деталей, отлитых под давлением, выполняются в одном порядке. Понимание каждого шага облегчает настройку машины для литья пластмасс и позволяет найти причину неисправности при ее появлении.
- Подготовка материала. Гранулы сушатся, когда этого требует смола, и при необходимости загружаются в бункер вместе с красителем или маточной смесью добавок.
- Зажим. Подвижная плита закрывает форму, а зажимной блок создает удерживающую силу. Многие машины замедляют работу непосредственно перед закрытием, чтобы защитить поверхность формы.
- Инъекция. Винт движется вперед и заполняет полости. Скорость и давление обычно профилируются в несколько этапов, чтобы избежать струй и следов ожогов.
- Упаковка и хранение. Давление удерживается, пока ворота замерзают, поэтому дополнительный расплав может компенсировать усадку. На этом этапе контролируются вмятины и вес детали.
- Охлаждение и пластификация. Деталь остывает внутри формы, пока винт вращается назад и готовит следующий выстрел. Охлаждение обычно является самой продолжительной частью цикла.
- Выброс. Пресс-форма открывается, и выталкивающие штифты или пластины высвобождают деталь, часто на робота или конвейер.
Ссылка на время цикла. В документации Highsun для машин для изготовления ПЭТ-преформ типичный цикл составляет от 6 до 20 секунд на один цикл, в зависимости от количества полостей, конструкции охлаждения формы и тоннажа машины. Толстостенные детали из других смол обычно служат дольше, поскольку время охлаждения быстро увеличивается с толщиной стенки.
Типы машин для литья пластмасс по приводу и конструкции
Выбор правильной машины для формования пластмасс зависит от размера детали, допусков, материала и энергетического профиля предприятия. В таблице перечислены основные семейства, за которыми следует диаграмма, на которой три из них сравниваются по пяти характеристикам.
| Семейство машин | Источник силы | Типичная сила | Типичное использование |
|---|---|---|---|
| Сервогидравлический переключатель | Серводвигатель с гидравлическим насосом | Сбалансированное использование скорости, силы и энергии. | Хозяйственные товары, бытовая техника, общие детали |
| Полностью электрический | Серводвигатели с ШВП | Точность позиционирования, чистая работа | Электроника, медицина, прецизионные детали |
| Гибрид | Электрический впрыск с гидравлическим зажимом | Быстрая инъекция с сильным зажимом | Тонкостенные и упаковочные детали |
| Двухплитный | Прямой гидравлический зажим | Компактная длина, равномерное воздействие на большие формы | Автомобильные панели, ящики, большие корпуса |
| Двухцветный | Два блока впрыска с поворотной плитой | Два материала или цвета в одном цикле | Мягкие на ощупь ручки, разноцветные чехлы. |
Более высокие баллы располагаются дальше от центра. Диаграмма показывает, почему ни одна машина для литья пластмассовых форм не подходит для всех задач: полностью электрическая машина имеет высокие оценки по точности и чистоте работы, но ниже для очень крупных деталей, тогда как машина с двумя плитами имеет высокие оценки для больших форм и умеренные по скорости и точности.
Обзор серии литьевых машин Highsun
На карточках ниже суммированы четыре серии со страницы продукта Highsun. Подробная информация взята из описаний серий производителя, поэтому перед планированием линейки уточните точные характеристики конкретной модели у поставщика.

Сервомашина ХХМ
Диапазон машин для литья пластмассы с сервоприводом варьируется от 98T до 2500T, с высокожесткой системой плит T-типа и полными линейными направляющими, которые, по данным Highsun, имеют повторяющуюся точность позиционирования 0,01 мм.
Посмотреть серию HXM
Двухплитная машина ХХЗ
Компактная крупнотоннажная конструкция для изделий с глубокими полостями, с прямым и равномерно распределенным усилием зажима. Модели, перечисленные на странице серии, имеют диапазон от 800T до 2400T.
Посмотреть серию HXZ
Полностью электрическая серия HYD
Полное управление серводвигателем для точного позиционирования, быстрого реагирования и чистоты производственной зоны. Компания Highsun предлагает защиту от зажима при низком давлении, которая помогает продлить срок службы пресс-формы.
Посмотреть серию HYD
Машина для изготовления ПЭТ-преформ
Создан на основе ПЭТ, имеет более длинный шнек L/D, специальный контур охлаждения и более мощную систему выталкивания для многоместных форм для преформ. Перечисленные модели имеют размер от 208T до 558T.
Посмотреть серию ПЭТКак определить силу зажима и объем выстрела
Усилие зажима машины для литья под давлением должно превышать силу, с которой расплав оказывает давление на форму, которая равна давлению в полости, умноженному на площадь проекции деталей и полозьев. Выбор слишком маленькой машины приведет к засветке на линии разъема, в то время как слишком большая машина приведет к потере площади и энергии.
Проработанный пример
Проецируемая площадь: 20 см на 20 см = 400 см2 = 40000 мм2.
Среднее давление в полости: 40 МПа (400 бар)
Разделяющее усилие: 40 Н/мм2 x 40000 мм2 = 1600 кН, усилие около 163 тонн.
С запасом от 10% до 20%: примерно от 180 до 195 тонн, поэтому машина класса 200Т — разумная отправная точка.
Давление в полости зависит от смолы, толщины стенок и длины потока. Детали с тонкими стенками и длинные пути потока требуют более высокого давления, и многие цеха используют общепринятые практические правила для каждого материала, прежде чем подтвердить их с помощью исследования текучести пресс-формы или испытаний.
Другие проверки размеров
- Размер выстрела: вес детали плюс вес бегунка обычно должен составлять от 20% до 80% емкости цилиндра, чтобы смола не оставалась в цилиндре слишком долго.
- Расстояние между стяжками: форма должна помещаться между стяжками, а размер плиты должен равномерно поддерживать основание формы.
- Ход открытия и дневной свет: машина должна открываться достаточно далеко, чтобы освободить самую высокую часть и позволить роботу проникнуть внутрь.
- Скорость пластификации: шнек должен расплавить достаточное количество смолы за время охлаждения цикла.
Руководство по литью под давлением полиэтилена и ПЭВП
Полиэтилен — одна из наиболее распространенных смол для изготовления ящиков, крышек, ведер и предметов домашнего обихода. Базовое руководство по литью полиэтилена под давлением начинается с температуры плавления, затем температуры формы и упаковки. ПЭВП является полукристаллическим, поэтому он дает усадку больше, чем аморфные смолы, и требует даже охлаждения, чтобы ограничить коробление.
Пункты обработки литьевого формования ПНД
- Температура ствола обычно находится в диапазоне от 180 до 240 градусов Цельсия, повышаясь от зоны подачи к соплу.
- Температура пресс-формы поддерживается умеренной, а каналы охлаждения сбалансированы, поэтому одна сторона детали не сжимается быстрее, чем другая.
- Давление и время уплотнения должны сохраняться до тех пор, пока ворота не замерзнут, чтобы ограничить появление вмятин на толстых секциях.
- Ребра и толстые бобышки имеют равномерные переходы между стенками для уменьшения коробления.
- Большие плоские предметы, такие как ящики, выигрывают от жесткого зажимного устройства и сбалансированного литника, что является одной из причин, по которой для них используются двухплитные и тяжелые коленно-рычажные машины.
| Смола | Необходимость сушки | Тенденция к усадке | Следите за |
|---|---|---|---|
| ПНД and PP | Низкий | High | Коробления и следы утопления |
| АБС | Умеренный | Низкий to moderate | Потеки на поверхности от влаги |
| ПЭТ | High | Низкий | Матовость, серебряные полосы, потеря вязкости |
| ПА66 | High | Умеренный | Сбор влаги после формования |
| ПВХ | Низкий | Низкий | Тепловая деградация и коррозия |
ПЭТ и ПВХ являются примерами смол, для производства которых требуется специальное оборудование. В документации Highsun описаны машины для ПЭТ с оптимизированным для ПЭТ шнеком и специальным контуром охлаждения, а также машины для ПВХ со специальным цилиндром, точным контролем температуры и защитой от деградации.
Процесс изготовления литьевых форм
Пресс-форма определяет качество детали так же, как и машина. Процесс изготовления литьевой формы переходит от проектирования детали к испытанному инструменту, и форма, которая хорошо подходит к машине для литья пластмасс, работает с меньшими корректировками.
A
Обзор дизайна
Модель детали проверяется на толщину стенок, углы уклона, подрезы и положение литника. Изменения на этом этапе обходятся гораздо дешевле, чем изменения после резки стали.
B
Компоновка пресс-формы
Выбирается количество полостей, тип желоба, контуры охлаждения и метод выброса. Горячеканальные системы подходят для больших объемов работ, а холодноканальные системы подходят для более простых инструментов.
C
Обработка
Полости и сердцевины вырезаются путем фрезерования, электроэрозионной обработки и шлифования, затем полируются или текстурируются в соответствии со спецификациями поверхности.
D
Сборка и примерка
Устанавливаются пластины, направляющие, подъемники и линии охлаждения, а линия разъема вороняется и регулируется до равномерного закрытия.
E
Испытание и исправление
Пресс-форма работает на машине, образцы деталей измеряются, а размер ворот, вентиляция и охлаждение корректируются до тех пор, пока детали не сохранят свои размеры.
F
Выпуск в производство
Окончательные настройки записываются в контроллер, поэтому следующая настройка повторяет то же окно процесса.
Рекомендации по литью под давлением для проектирования деталей
Эти рекомендации по литью под давлением являются широко используемой отправной точкой. Они помогают любому процессу формования пластмассы проходить с меньшим количеством дефектов и применяются независимо от того, какая машина для литья под давлением производит деталь.
Стены и ребра
- Сохраняйте толщину стенок одинаковой, насколько это позволяет конструкция.
- Переходы между толстыми и тонкими областями делайте постепенными.
- Толщина ребер должна составлять примерно от половины до двух третей стены, к которой они присоединяются, чтобы не было вмятин.
- Закруглите внутренние углы, чтобы снизить нагрузку и улучшить поток.
Черновик и выпуск
- Добавьте уклон на стены, обращенные в направлении тяги, обычно один градус или более.
- Текстурированные лица нуждаются в дополнительной тяге.
- Избегайте подрезов, если не планируется использовать направляющую или подъемник.
- Размещайте выталкивающие штифты на толстых и прочных участках.
Ворота и вентиляция
- Войдите в самую толстую секцию, чтобы упаковка дошла до нее.
- Размещайте линии сварки вдали от нагруженных или видимых участков.
- Проветривайте последние участки, чтобы воздух мог выходить без следов ожогов.
- Балансировочные полозья для инструментов с несколькими гнездами.
Настройки процесса
- Заполните полость со скоростью, допускаемой смолой, затем переключитесь на набивку.
- Записывайте температуру, давление и время для каждого этапа.
- Во время регулировки меняйте одну настройку за раз.
- Перед измерением деталей дайте процессу стабилизироваться в течение нескольких циклов.
Постобработка литья под давлением
Последующая обработка литья под давлением охватывает все, что делается с деталью после того, как она покидает форму. Многим деталям требуется очень мало деталей, но некоторые приложения требуют нескольких этапов отделки, и их раннее планирование предотвращает неожиданности в конце линии.
- Дегирование и обрезка: удаление литников и направляющих вручную, фрезами или автоматической станцией.
- Депрошивка: удаление тонкого заусенца на линии разъема, что также сигнализирует о том, что форма или зажим требуют внимания.
- Отжиг и кондиционирование: контролируемый нагрев или кондиционирование влаги для снятия напряжения, используемый для некоторых инженерных пластиков.
- Присоединение к сборке: ультразвуковая сварка, термофиксация, винты или защелки.
- Украшение: тампопечать, горячее тиснение, покраска или маркировка.
- Проверка и упаковка: проверка размеров, визуальный контроль и упаковка, защищающая поверхность.
Роботы и конвейеры, подключенные к машине, могут выполнять сортировку, штабелирование и упаковку в линию, что обеспечивает единообразие обработки деталей от цикла к циклу.
Использование энергии и текущее обслуживание
Гидравлика с сервоприводом и электроприводы сокращают потребление энергии, поскольку двигатель подает мощность только тогда, когда это необходимо движению. В информации о продукции Highsun указано, что сервосистемы энергосбережения могут сократить потребление энергии на 30–70 % по сравнению с традиционным гидравлическим оборудованием, в зависимости от процесса и нагрузки. Фактическая экономия зависит от продукта, цикла и материала, поэтому пробный запуск собственной формы завода дает наиболее надежное сравнение.
| Интервал | Задача | Цель |
|---|---|---|
| Каждую смену | Проверьте уровень масла, температуру масла и наличие утечек. | Стабильное давление и раннее обнаружение утечек |
| Еженедельно | Смажьте направляющие и точки переключения. | Плавное движение и меньший износ |
| Ежемесячно | Осмотрите фильтры, линии охлаждения и ленты нагревателя. | Чистое масло и равномерный контроль температуры |
| Ежеквартально | Проверьте параллельность плит и состояние поперечной рулевой тяги. | Равномерное усилие зажима и защита от плесени |
| Ежегодно | Проверьте износ винта и цилиндра, откалибруйте датчики. | Стабильное качество плавления и точность выстрела |
В руководстве Highsun по техническому обслуживанию двухплитных машин также перечислены проверки параллельности плит, контроль рулевой тяги и замена гидравлического масла в зависимости от количества часов работы. Следуйте инструкциям по эксплуатации конкретной машины для определения интервалов и классов жидкостей.
Где используются промышленные машины для литья пластмасс
Промышленная машина для формования пластмасс обслуживает широкий спектр рынков. На страницах приложения Highsun они сгруппированы следующим образом, и каждая группа предъявляет разные требования к тоннажу, скорости и чистоте.
Автозапчасти
Бамперы, панели салона и отделка салона изготовлены на больших коленно-рычажных и двухплитных станках.
Бытовая техника
Корпуса, панели и ящики с хорошей отделкой поверхности.
Товары для дома
Контейнеры, мебель и ящики для хранения из полиолефиновых смол.
ПЭТ preforms
Преформы для бутылок изготавливаются на специализированных машинах для ПЭТ и многоместных пресс-формах.
ПВХ and CPVC fittings
Трубопроводная арматура обрабатывается специальными цилиндрами и подвергается жесткому контролю температуры.
Медицинские детали
Точность components that benefit from clean, repeatable electric drives.
3C электрический
Корпуса и разъемы для электронных изделий.
Логистика и тонкие стены
Ящики, поддоны и тонкостенная упаковка быстрого цикла.
Распространенные проблемы с формованием и первые проверки
При появлении дефекта начните с материала и настроек процесса, прежде чем менять форму. В таблице перечислены частые проблемы с первыми элементами, которые необходимо проверить.
| Дефект | Вероятная причина | Первая проверка |
|---|---|---|
| Вспышка | Низкий clamping force or worn parting line | Усилие зажима, давление впрыска, посадка в пресс-форме |
| Короткий выстрел | Недостаточный расплав или ограниченный поток | Размер порции, температура плавления, вентиляция, шибер |
| Следы раковины | Упаковка слишком низких или толстых секций | Давление и время упаковки, замораживание ворот |
| Коробление | Неравномерное охлаждение или усадка | Температурный баланс формы, время охлаждения |
| Серебряные полосы | Влага в смоле | Температура сушилки, точка росы, время высыхания |
| Следы ожогов | Захваченный воздух или избыточное тепло | Вентиляционные отверстия, скорость впрыска, температура плавления |
Выбор поставщика машин для литья пластмасс
Решение поставщика касается не только машины на полу. Спросите о полном диапазоне тоннажа, функциях системы управления, поставке запасных частей, поддержке при вводе в эксплуатацию и возможности адаптации машины к особым потребностям, таким как более длинные шнеки, большие плиты или интерфейсы роботов. По возможности попросите опробовать настоящую форму.
Ningbo Highsun Plastic Machinery производит машины грузоподъемностью от 98 до 3000 тонн и работает над индивидуальными решениями, что помогает, когда заводу нужен один поставщик для нескольких типов деталей. Брошюры по продуктам серий HXM, HXZ и других доступны на страницах продуктов, и команда Highsun может обсудить размеры для конкретной формы и смолы.
Часто задаваемые вопросы
Вопрос 1. Каковы 5 этапов литья под давлением?
Пять этапов: зажим, впрыск, удержание или упаковка, охлаждение и выброс. Пластификация для следующего выстрела происходит во время охлаждения.
В2. Доступна ли PDF-версия Руководства по проектированию литья под давлением?
Эта статья опубликована на веб-странице. Брошюры по машинам в формате PDF перечислены на страницах продуктов Highsun, и поставщик может прислать по запросу заметки о конструкции и размерах.
Вопрос 3. Каковы типичные правила и рекомендации по литью под давлением?
Сохраняйте стены однородными, добавляйте уклон, закругляйте внутренние углы, разделяйте толстые секции, вентилируйте последние области для заполнения и сушите гигроскопичные смолы перед формовкой.
Вопрос 4. Как происходит литье под давлением шаг за шагом?
Гранулы расплавляются в бочке, впрыскиваются в зажатую форму, упаковываются и охлаждаются, а при открытии формы готовая деталь выбрасывается наружу.
Вопрос 5. В чем разница между машиной для изготовления пластиковых форм и самой формой?
Машина обеспечивает силу зажима, плавление и давление. Пресс-форма — это инструмент, который придает детали форму и устанавливается между плитами.
Вопрос 6. Как выбрать тоннаж машины для литья под давлением?
Умножьте давление в полости на площадь проекции, преобразуйте в тонны силы и добавьте запас примерно от 10% до 20%. Также проверьте расстояние между перемычками и размер выстрела.
Вопрос 7. Когда полностью электрическая машина предпочтительнее гидравлической?
Полностью электрический machines suit precision and clean room style work with small to medium parts. Hydraulic and two-platen machines suit large molds and high clamping force.
Вопрос 8. Почему ПЭТ необходимо сушить перед формованием?
ПЭТ absorbs moisture readily, and wet resin causes haze, bubbles, silver streaks and lower viscosity in the finished preform.
Вопрос 9. Как долго длится типичный цикл литья под давлением?
Циклы варьируются от нескольких секунд для тонкостенных деталей до нескольких минут для толстых или больших деталей. Согласно документации Highsun, ПЭТ-преформы обычно работают от 6 до 20 секунд за один выстрел.
Вопрос 10. Можно ли настроить машину для литья пластмасс по индивидуальному заказу?
Многие поставщики адаптируют шнеки, плиты, опции управления и интерфейсы автоматизации. Highsun заявляет, что принимает и поставляет индивидуальные решения.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Beilun District. Ningbo City, 315800, China
