 Русский
 English
 русский
 Español
 Português
 عربى

В типичном цикле литья под давлением от 25 до 35 секунд охлаждение занимает более половины времени, а на заполнение обычно приходится около 5 процентов. Тем не менее, детали, которые выбрасываются на пол, редко выбрасываются, потому что охлаждение было слишком коротким. Короткие кадры, вмятины, засветы и деформации почти всегда связаны с заполнением и упаковкой.
Итак, вот короткая версия перед подробностями. Переключение с наполнения на упаковку должно настраиваться по положению, а не по таймеру. Упаковка и удержание — это не одно и то же, и как только ворота замерзнут, дополнительное давление упаковки ничего вам не даст. А время охлаждения примерно зависит от квадрата толщины стенки, что означает изменение детали так же, как и изменение параметров.
В оставшейся части статьи по порядку рассматриваются четыре этапа, отмечаются цифры, которые стоит записать в листе настройки, и указывается, где возможности машины на самом деле определяют, будет ли ваше технологическое окно широким или узким.
Контент
Куда на самом деле уходит время цикла
Начните с бюджета времени. Приведенные ниже пропорции отражают общую структуру цикла литья под давлением с сервоприводом общего назначения. Реальные цифры меняются в зависимости от толщины стенок, конструкции охлаждения формы и материала, но широкая форма меняется редко.
Полезное чтение вот в чем. Охлаждение занимает большую часть цикла, но обеспечивает узкий диапазон регулировки после фиксации формы и материала. Заполнение — это небольшая часть времени, но оно определяет, где прилегают линии сварки, закорачивается ли деталь и сколько внутреннего напряжения вы испытываете. Упаковка и выдержка находятся между ними, занимают мало времени, и в этих настройках легче всего ошибиться.
Наполнение: путь важнее скорости
Заполнение в принципе простое. Шнек движется вперед и проталкивает расплав в инструмент. Параметром, который фактически определяет качество, является не настройка скорости впрыска на экране, а скорость фронта расплава, скорость, с которой фронт потока продвигается через полость.
Тот же профиль скорости впрыска обеспечивает очень высокие скорости сдвига в узких направляющих и заметно замедляет их в толстых секциях. Чем тоньше деталь, тем более выраженным становится это разброс. При работе с тонкими стенками заполнение, по сути, является стадией «годен» или «не годен», а небольшое падение скорости фронта расплава является разницей между завершенной деталью и короткой. Требования к такого рода работам изложены в Страница применения тонкостенного продукта .
Отсюда вытекает практический порядок настройки. Сначала зафиксируйте скорость фронта расплава, затем проверьте, достигает ли фронт потока всех крайних точек одновременно, и только затем подстраивайте отдельные сегменты скорости впрыска.
Конец начинки нужно так же тщательно закрепить. Обычной промышленной практикой является переключение скорости на давление при заполнении полости от 95 до 98 процентов, которое инициируется положением, а не временем. Переключайтесь слишком рано, и последние заполняемые регионы никогда не заполняются, поэтому отметки впадин появляются далеко от ворот. Переключайтесь слишком поздно, и винт продолжает давить на уже заполненную полость, что увеличивает зажимную нагрузку и вызывает засветку.
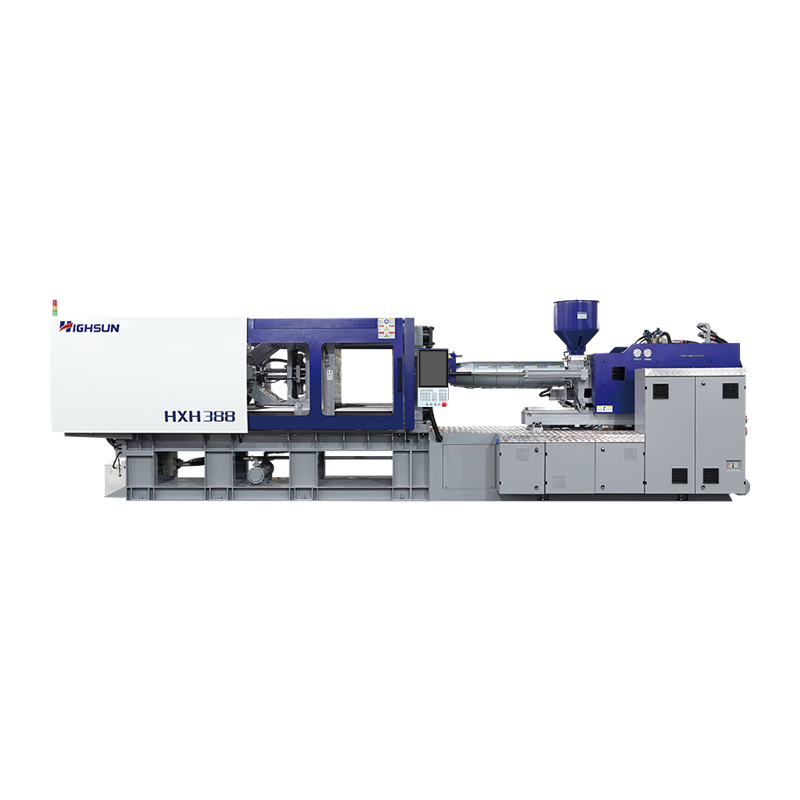 HXH388 Высокоскоростная машина для литья под давлением 388 тонн для тонкостенных деталей Высокоскоростная машина HXH массой 388 тонн со скоростью впрыска 480 мм/с, подходящая для тонкостенных деталей и требующая соотношения длины потока к толщине, где стандартные гидравлические агрегаты могут не соответствовать требованиям. Посмотреть продукт →
На тонких, длиннотекучих деталях окно наполнения резко сужается. Вот почему высокоскоростная машина — это не просто лучший вариант для таких работ, а требование. Стандартный гидравлический блок не может достаточно быстро разогнать блок впрыска, а скорость фронта расплава никогда не стабилизируется на заданном вами уровне. Та же логика применима к деталям с высокими требованиями к соотношению длины потока к толщине.
Упаковка и хранение: два слова для двух разных работ
Во многих текстах упаковка и хранение рассматриваются как один этап. На этапе давления они описывают две отдельные задачи, и их путаница приводит к слишком длительному времени выдержки и загадочным дефектам деталей.
Упаковка происходит, пока ворота еще открыты. Шнек продолжает двигаться вперед и выталкивает дополнительный расплав в полость, чтобы компенсировать объемную усадку, возникающую при охлаждении пластика. У этого действия есть жесткий срок, потому что, как только ворота закроются, материал больше не сможет проникнуть.
Удержание — это то, что происходит после того, как ворота замерзают. Давление поддерживается не для добавления материала, а для сохранения размеров детали, пока она продолжает охлаждаться, чтобы она не могла пружинить или деформироваться во время выброса. Оба имеют одинаковые настройки давления, но служат совершенно разным целям.
Наиболее распространенной ошибкой в цехах является установка времени упаковки намного дольше времени замораживания ворот, исходя из предположения, что небольшое дополнительное давление является запасом прочности. Это дополнительное время ничего не добавляет, сжигает энергию, повышает внутреннее напряжение и может привести к растрескиванию деталей во время выброса.
График давления в полости делает последовательность видимой. Давление резко возрастает во время наполнения, достигает пика вблизи точки переключения, остается примерно ровным, пока затвор остается открытым, затем начинает падать, как только затвор закрывается, и продолжает снижаться при охлаждении, пока форма не откроется.
Как найти время заморозки ворот? Весовой метод является наиболее надежным. Запустите серию деталей с увеличивающимся временем упаковки, взвесьте каждую и определите точку, в которой вес детали перестает увеличиваться. Это заморозка ворот. Достаточно установить время упаковки в районе этого значения. Все, что дольше, просто ждет.
Охлаждение: самый большой блок с наименьшим пространством для маневра.
Охлаждение происходит от конца упаковки до тех пор, пока деталь не станет достаточно жесткой, чтобы ее можно было извлечь. Обычно на него приходится от 55 до 65 процентов цикла, поэтому все усилия по сокращению времени цикла в конечном итоге оказываются здесь.
Но охлаждение подчиняется физическим отношениям, о которых невозможно договориться. Широко используемая формула оценки времени охлаждения делает время пропорциональным квадрату толщины стенки. Удвойте стену, и охлаждение займет примерно в четыре раза больше времени. После того, как форма и материал будут исправлены, останется довольно короткий список вещей, которые вы действительно можете изменить.
Переменные, которые по-прежнему заслуживают корректировки, таковы:
- Конструкция контура охлаждения и расход. Вода должна оставаться турбулентной внутри каналов, поскольку теплопередача резко падает, когда поток становится ламинарным.
- Разница температур охлаждающей жидкости на впуске и выпуске. Большой спред обычно означает недостаточный поток или частично заблокированную линию.
- Равномерность температуры пресс-формы. Локальный горячий участок приводит к появлению вмятин и короблению, прежде чем общая температура формы становится проблемой.
- Температура выброса. Слишком ранний выброс деформирует деталь после того, как она выйдет из формы; слишком долгое ожидание зря тратит время цикла.
Пластикация совмещается с охлаждением. Шнек восстанавливает материал, пока деталь остывает, поэтому восстановление винта обычно не увеличивает цикл, если только винт не работает настолько медленно, что восстановление превышает охлаждение и становится новым узким местом.
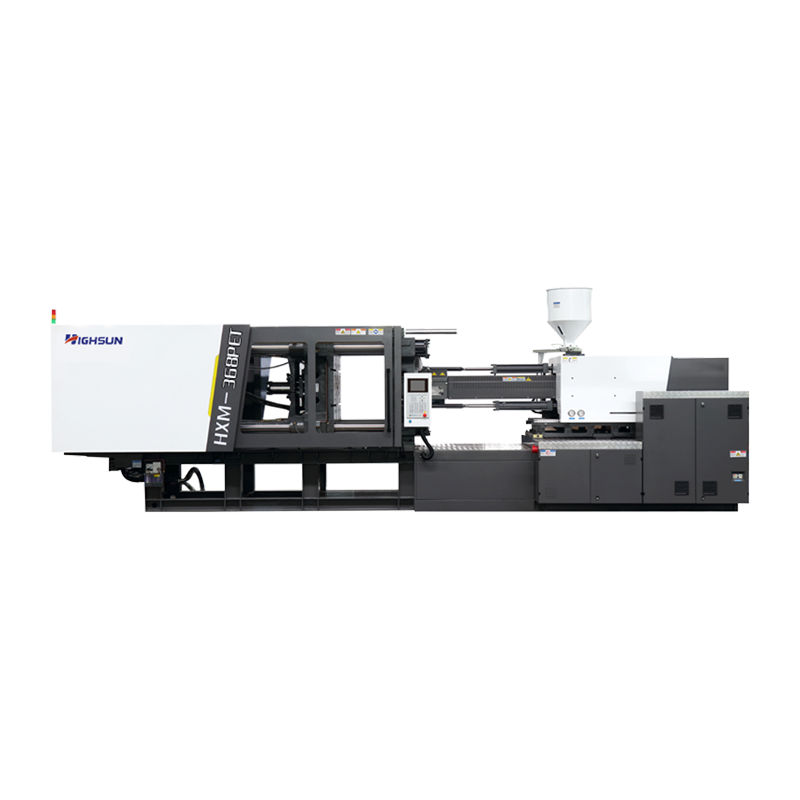 HXM368-PET 368-тонная машина для литья ПЭТ-преформ Гибридная машина для изготовления ПЭТ-преформ массой 368 тонн, шнеком диаметром 85 мм и размером порции ПЭТ 2632 г, актуальная в тех случаях, когда охлаждение и неровные участки стенок влияют на преформы. Посмотреть продукт →
В случае такого продукта, как ПЭТ-преформа, у которой стенки тонкие, а основание толстое, контроль охлаждения становится необычайно чувствительным. Неровные участки стены достигают установленного состояния в разное время, и простое продление охлаждения не устраняет коробление. Исправление заключается в распределении температуры в полости, работающем вместе с профилем насадки.
Где машина сама решает исход
Если рассматривать все четыре этапа вместе, то возможности машины помогают в двух местах больше, чем где-либо еще: скорость реакции во время наполнения и точность давления в замкнутом контуре во время упаковки и удержания.
Для заполнения необходимо, чтобы блок впрыска достиг заданной скорости за очень короткий ход и удерживал ее по мере продвижения фронта потока. Медленная реакция гидравлики приводит к появлению блуждающего фронта расплава, и в первую очередь страдают тонкостенные детали. Сервопривод имеет здесь видимую разницу не столько в потреблении энергии, сколько в том, действительно ли достигается заданный профиль скорости.
Упаковка требует четкого перехода к давлению и последующего стабильного замкнутого цикла. Если регулятор давления колеблется, давление в полости колеблется вместе с ним, и стабильность веса детали ухудшается.
Это не столько рейтинг, сколько картина компромиссов. Полностью электрические машины обеспечивают точность и энергопотребление, но требуют более высоких затрат на покупку и обслуживание. Сервогидравлика находится в точке баланса при выполнении большинства общих работ. Машины с фиксированным насосом по-прежнему имеют смысл там, где бюджет ограничен, а требования к скорости и точности скромны.
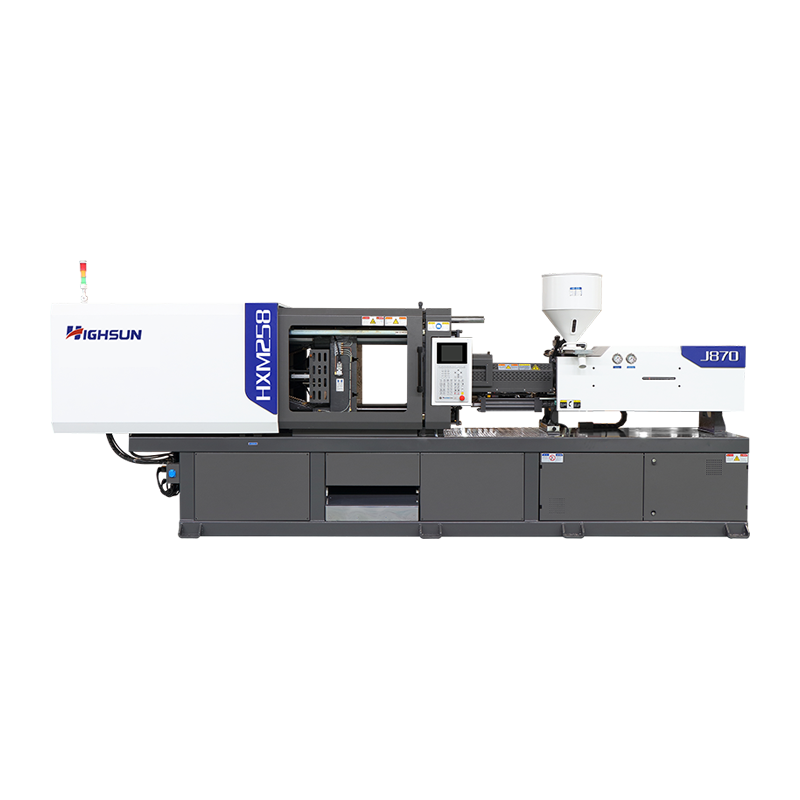 HXM258-I 258-тонная литьевая машина с сервоприводом для мелкосерийного производства Сервогидравлическая машина массой 258 тонн, предназначенная для мелкосерийного производства; его баланс эффективности и стоимости подходит для общей работы, где важны стабильная упаковка и постоянство размеров. Посмотреть продукт →
Для таких продуктов, как автомобильные компоненты, за соблюдением размеров которых внимательно следят, стабильное давление во время упаковки обычно имеет большее значение, чем скорость первичного наполнения. Эта закономерность отчетливо проявляется в применение автомобильных деталей , где основной причиной отклонения является размерный сдвиг между кадрами.
Что написать в листе настройки
На каждом этапе вносится одно или два числа, принадлежащих листу. В таблице ниже собраны те, которые имеют наибольший вес.
| Этап | Параметр для записи | Направление или диапазон | Почему это важно |
|---|---|---|---|
| Наполнение | Скорость фронта расплава | Устанавливается в зависимости от материала и толщины стенки. | Управляет скоростью сдвига, положением линии сварки и тем, заполняется ли деталь вообще. |
| Наполнение | Положение переключения V/P | Заполнение полости от 95 до 98 процентов | Предотвращает короткие снимки с одной стороны и вспышку с другой. |
| Упаковка | Упаковка pressure | Примерно от 50 до 80 процентов пикового давления впрыска. | Компенсирует усадку, пока ворота еще открыты |
| Упаковка | Упаковка time | Подтверждено методом частичных весов | Все, что выходит за рамки заморозки ворот, увеличивает стресс, а не материал. |
| Охлаждение | Температура охлаждающей жидкости на входе и выходе | Небольшая, устойчивая разница по всей цепи | Растущий разрыв указывает на заблокированные или недостаточные каналы. |
| Охлаждение | Температура выброса | Ниже точки, где деталь сохраняет свою форму | Извлечение слишком теплого материала приводит к короблению и появлению следов выброса. |
Рассматривайте диапазоны только как ориентацию. Для любого конкретного продукта процесс будет определен тремя испытаниями: одно для определения конечной точки наполнения, одно для определения замерзания ворот по весу и одно для подтверждения температуры выброса. Благодаря этим трем точкам данных параметры для всех четырех этапов становятся на свои места.
Часто задаваемые вопросы
Вопрос 1. Какой этап литья под давлением занимает больше всего времени?
Охлаждение, in most cases. It typically accounts for 55 to 65 percent of the cycle, so any serious attempt at cycle time reduction starts there.
В2. В чем разница между упаковкой и хранением?
Упаковка добавляет материал, пока ворота открыты. Удержание сохраняет давление после замерзания шибера, поэтому деталь не может пружинить во время охлаждения.
Вопрос 3. Почему остаются следы даже при длительной упаковке?
Как только литник замерзнет, дополнительное давление уплотнения не сможет протолкнуть больше расплава. В этом случае следы погружения обычно указывают на недостаточное давление удержания или неравномерное охлаждение.
Вопрос 4. Как можно сократить время охлаждения при литье под давлением?
Поддерживайте турбулентность потока охлаждающей жидкости, балансируйте температуру пресс-формы и уменьшайте толщину стенок там, где это позволяет конструкция. Толщина стенки имеет наибольший эффект.
Вопрос 5. Где должна быть установлена точка переключения V/P?
По положению: заполнение полости от 95 до 98 процентов. Переключение в зависимости от времени дрейфует в зависимости от вязкости материала и приводит к получению противоречивых деталей.
Вопрос 6. Влияет ли время охлаждения на коробление формованных деталей?
Да. Неравномерное охлаждение приводит к дифференциальной усадке по всей детали. Расширение охлаждения само по себе редко решает проблему; Обычно это делается с помощью баланса температуры полости.

 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Beilun District. Ningbo City, 315800, China
