 Русский
 English
 русский
 Español
 Português
 عربى

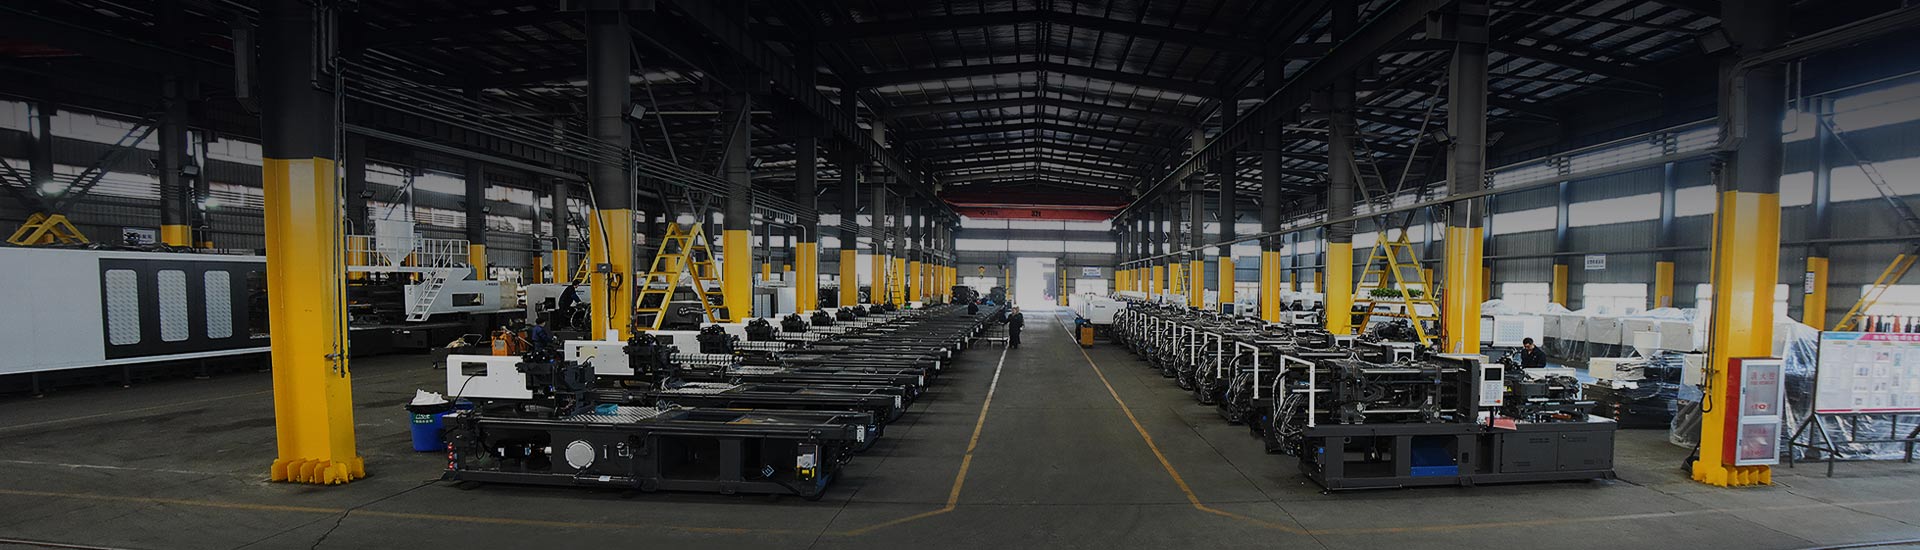
Процесс литья под давлением обычно называют сложным. Это не; это неумолимо. Четыре переменных определяют, будет ли полость заполняться чисто — температура расплава, скорость впрыска, давление выдержки и время охлаждения — и единственная реальная задача машины — повторять их одинаково, выстрел за выстрелом, смену за сменой. Геометрия винта, отклик сервопривода и разрешение управления — все это делает возможным такое повторение.
300-тонный пресс с корпусом из полипропилена толщиной 2,5 мм будет проводить примерно половину каждого цикла, ничего не делая, а ожидая, пока деталь затвердеет. Этот единственный факт определяет большую часть дальнейшего: как установлено технологическое окно, какой тип машины подходит к какой детали и почему два поставщика, указывающие одинаковый тоннаж, могут обеспечить очень разные затраты на единицу продукции.
Контент
- 1 Процесс литья под давлением в шесть этапов
- 2 Внутри машины: четыре системы, повторяющие цикл
- 3 Параметры процесса: где окно выиграно или проиграно
- 4 Соответствие типа машины детали
- 5 Дефекты — это сигналы, а не неудача
- 6 Время цикла, энергия и реальная стоимость единицы продукции
- 7 Часто задаваемые вопросы
- 7.1 Вопрос 1. Сколько времени занимает типичный технологический цикл литья под давлением?
- 7.2 В2. Как рассчитать необходимую силу зажима?
- 7.3 Вопрос 3. Почему детали деформируются после извлечения?
- 7.4 Вопрос 4. Сколько энергии потребляет термопластавтомат на килограмм?
- 7.5 Вопрос 5. В чем разница между машинами с сервоприводом и машинами с фиксированным насосом?
- 7.6 Вопрос 6. Какая машина подходит для тонкостенной упаковки?
Процесс литья под давлением в шесть этапов
Цикл представляет собой фиксированную механическую последовательность, и каждая стадия имеет измеримую продолжительность. Зажим увеличивает тоннаж до тех пор, пока половинки формы не зафиксируются. Затем инжекторный блок проталкивает расплав в полость с контролируемой скоростью, и при переключении начинает действовать удерживающее давление, которое остается включенным до тех пор, пока шибер не замерзнет. Далее следует охлаждение — этап, который большинство людей недооценивают, — и для части стенки толщиной 2–3 мм оно обычно занимает 40–60% всего цикла, и этот диапазон повторяется в общих руководствах по формованию. Затем плиты открываются, и система выталкивания выталкивает деталь, прежде чем последовательность действий возобновится.
| Этап | Что делает машина | Ориентировочная доля цикла |
|---|---|---|
| 1. Зажим | Плиты закрываются, усилие зажима увеличивается, форма блокируется | 5–10% |
| 2. Инъекция (заполнение) | Шнек продвигается вперед, расплав заполняет полость | 5–15% |
| 3. Удержание (задержка) | Давление удерживается, пока ворота замерзают и компенсируется усадка. | 15–25% |
| 4. Охлаждение | Часть затвердевает; восстановление винта выполняется параллельно | 40–60% |
| 5. Открытие формы | Зажим освобождается, подвижная плита втягивается. | 3–5% |
| 6. Выброс | Выталкивающие штифты выталкивают деталь, цикл возобновляется. | 5–10% |
Куда на самом деле уходит время цикла
Считайте это распределение как бюджет. Если на охлаждение приходится большая доля, то самая быстрая окупаемость обычно достигается за счет схемы охлаждения пресс-формы и конструкции детали, а не за счет более мощного насоса. Покупка тоннажа для решения проблемы охлаждения — одна из самых распространенных ошибок при закупках в отрасли.
Внутри машины: четыре системы, повторяющие цикл
Машина последовательна настолько, насколько последовательна ее самая слабая подсистема, и эти подсистемы взаимодействуют. Узел быстрого впрыска в сочетании с медленным зажимом вообще не дает никакой пользы от цикла.
Инъекционный блок
Шнек плавится, измеряется и впрыскивается. Диаметр шнека и соотношение длины к диаметру определяют размер порции и историю сдвига расплава; винт слишком большого размера для данной работы увеличивает время пребывания и может привести к разрушению термочувствительных смол.
Зажимной блок
Тумблерные, гидромеханические или двухплитные механизмы создают силу зажима и удерживают форму в закрытом состоянии, преодолевая давление в полости. Жесткость плиты и расстояние между стойками имеют такое же значение, как и тоннаж, когда формы становятся большими или имеют глубокую сердцевину.
Пресс-форма и оснастка
Положение ворот, расположение каналов охлаждения, углы уклона, выброс и вентиляция определяются на этапе оснастки. Хорошо спроектированная форма на машине среднего класса превосходит плохую форму на машине премиум-класса.
Драйв и контроль
Фиксированный насос, регулируемый насос, сервогидравлический, гибридный или полностью электрический: привод определяет, сколько энергии теряется между движениями и насколько точно можно профилировать давление и скорость. Затем контроллер регистрирует профиль, чтобы его можно было повторить.
Параметры процесса: где окно выиграно или проиграно
Большинство дефектов выявляются до первого производственного кадра, поскольку один параметр был изменен, чтобы скрыть другую проблему. Задокументируйте окно, а затем меняйте по одной переменной за раз.
- Температура расплава: измеряется датчиком продувки, а не отображается на дисплее цилиндра. Слишком низкое значение дает короткие кадры и линии сварки; слишком высокий уровень дает серебристые полосы, мерцание и более длительное охлаждение.
- Профиль скорости впрыска: быстрое заполнение подходит для тонких стенок, поэтапное заполнение подходит для деталей с переходом от толстого к тонкому. Обычной отправной точкой является заполнение полости на 95% на первой ступени, а затем вторая ступень низкого давления для защиты.
- Удерживайте давление и литник замораживается: обычно 50–80 % давления впрыска, удерживается до тех пор, пока вес детали не перестанет изменяться. Это единственный наиболее эффективный рычаг против вмятин и короблений.
- Время охлаждения и температура формы: время охлаждения обычно устанавливается примерно на 20–30 секунд на миллиметр стенки в качестве начальной оценки, а затем сокращается путем проверки детали. Неравномерная температура формы на двух половинах приводит к разной усадке и короблению.
- Противодавление и восстановление шнека: противодавление достаточное для получения плотного и стабильного выстрела, но не настолько, чтобы температура расплава повышалась во время восстановления и продлевала следующую фазу охлаждения.
Соответствие типа машины детали
Выбор станка должен соответствовать детали, а не наоборот. Полезные вопросы: какая толщина стенки, сколько полостей, насколько велик допуск и сколько часов в год будет работать инструмент? Четыре конфигурации покрывают большую часть этой территории.
Сервогидравлические машины являются рабочей лошадкой общего назначения. Насос обеспечивает только то, что требуется для каждого движения, поэтому потребление энергии отслеживается фактическим циклом, а не паспортной табличкой. Для ящиков, ковшей, корпусов и общепромышленных деталей хорошо подобранная сервоплатформа обычно является отправной точкой с наименьшей общей стоимостью.
 HXM258-I Энергосберегающая литьевая машина с сервоприводом Энергосберегающая сервомашина массой 258 тонн для мелкосерийного производства пластмасс, предлагающая компактный, гибкий и экономичный вариант для разнообразных потребностей малого и среднего бизнеса в формовании. Посмотреть продукт →
Высокоскоростные машины существуют по другой причине: тонкие стены не могут ждать. Заполнение должно завершиться до того, как фронт расплава замерзнет, что означает высокую скорость впрыска, поддержку аккумулятора и достаточно жесткий зажим, чтобы противостоять возникающей силе. Вот почему тонкостенная упаковка это решение машинного класса, а не настройка параметров. HIGHSUN создает эту конфигурацию как серию HXH с моделями грузоподъемностью от 280 до 450 тонн.
 HXH388 Высокоскоростная машина для литья под давлением с тонкими стенками Высокоскоростная машина массой 388 тонн для тонкостенных деталей, сочетающая в себе быструю пластификацию, точный впрыск и автоматическое удаление, что позволяет сократить циклы крупносерийного производства. Посмотреть продукт →
Большие и глубокие детали увеличивают размер плиты и вес формы, а не размер порции. В конструкции с двумя плитами отсутствует задний рычаг, укорачивается машина и ускоряется смена пресс-форм при работе с тяжелыми инструментами; Серия HXZ охватывает грузоподъемность от 800 до 3300 тонн и является обычным выбором, когда формы превышают то, с чем комфортно справляется коленно-рычажная машина.
 HXZ1400 Двухплитная литьевая машина Двухплитный станок массой 1400 тонн для изготовления крупных высокоточных деталей, таких как автомобильные детали и корпуса бытовой техники, с длинным ходом раскрытия формы и низким энергопотреблением. Посмотреть продукт →
Для преформ из ПЭТ, фитингов из ПВХ или двухцветных компонентов цилиндр, шнек, обратный клапан и температурная стратегия зависят от конкретного применения. Например, использование ПВХ на винте общего назначения приводит к образованию мертвых зон и разложению материала во время остановки.
Дефекты — это сигналы, а не неудача
Каждый общий дефект указывает на определенную стадию цикла. Погоня за неправильным параметром превращает двухчасовую настройку в двухнедельную пробную версию.
| Дефект | Наиболее вероятная причина | Первое, что нужно проверить |
|---|---|---|
| Короткий выстрел | Недостаточное давление наполнения или скорость, холодное расплавление. | Размер порции, профиль скорости впрыска, температура плавления |
| Следы раковины | Недоупаковка в толстых секциях | Удерживать pressure and gate freeze time |
| Вспышка | Сила зажима слишком мала для давления в полости | Тоннаж относительно проектной площади, состояние линии разъема |
| Коробление | Дифференциальная усадка по всей детали | Температура формы на обеих половинах, баланс охлаждения |
| Линии сварки | Встреча фронтов расплава ниже температуры плавления | Инъекция speed, melt temperature, gate position |
| Серебряные полосы | Влага или термическая деградация | Сушка, время пребывания, профиль ствола |
| Перетаскивание меток | Недостаточная осадка или повреждение полированной поверхности | Угол уклона, скорость выброса, обработка формы |
Ведите журнал процесса для каждого инструмента: размер порции, положение переключения, давление удержания, время охлаждения и конечный вес детали. Вес — самый дешевый линейный индикатор качества, который у вас есть, а смещающийся вес детали позволит предсказать дефект раньше, чем это сделает глаз.
Время цикла, энергия и реальная стоимость единицы продукции
Себестоимость единицы продукции не равна цене машины, деленной на объем выпуска. Это время цикла, процент брака, энергия на килограмм и время простоя, сложенные вместе. Машина, которая на 5% медленнее, но сохраняет допуск на полную смену, обычно выигрывает в этом расчете.
Энергию легче всего измерить, но труднее всего угадать. Сервоприводы и полностью электрические приводы потребляют электроэнергию по требованию, поэтому наибольшая экономия достигается в длительных циклах с преобладанием охлаждения, когда в противном случае стационарный насос будет циркулировать масло бесплатно. Измеряйте счетчиком за реальную смену, а не полагайтесь на каталожные значения.
Большие детали снова меняют арифметику. Больше автомобильные детали а корпуса приборов требуют длительных фаз охлаждения и дорогостоящих инструментов, поэтому короткое время простоя машины и быстрая смена пресс-форм имеют большее значение, чем незначительное увеличение скорости впрыска. В этом масштабе использование печатных форм и график профилактического обслуживания сами по себе становятся статьями затрат.
Наконец, сделайте процесс документированным и доступным для передачи. Процесс литья под давлением, который существует только в памяти одного оператора, представляет собой производственный риск, а не конкурентное преимущество.
Часто задаваемые вопросы
Вопрос 1. Сколько времени занимает типичный технологический цикл литья под давлением?
Большинство деталей стен толщиной 2–4 мм выполняются за 15–45 секунд. Охлаждение доминирует, поэтому удвоение толщины стенок может добавить больше времени, чем экономит любая модернизация машины. Подтвердите цифру, полученную при испытании собственного инструмента, а не значение по каталогу.
В2. Как рассчитать необходимую силу зажима?
Умножьте площадь предполагаемой полости в см² на давление в полости — обычно 300–600 кг/см² для товарных смол — а затем разделите на 1000 для получения тоннажа. Добавьте 10–20% запаса на дисбаланс потока, затем проверьте, что форма физически подходит к столу.
Вопрос 3. Почему детали деформируются после извлечения?
Коробление – это дифференциальная усадка. Обычными причинами являются неравномерная температура формы между двумя половинками, несбалансированная набивка или преждевременное замерзание литника. Проверьте охлаждение и удерживайте давление, прежде чем касаться скорости впрыска.
Вопрос 4. Сколько энергии потребляет термопластавтомат на килограмм?
Это зависит от смолы, толщины стенок и типа привода. Сервогидравлические и полностью электрические машины потребляют мощность только тогда, когда этого требует движение, поэтому энергию на килограмм следует измерять в течение всей производственной смены, а не считывать с паспортной таблички.
Вопрос 5. В чем разница между машинами с сервоприводом и машинами с фиксированным насосом?
Стационарный насос работает непрерывно и сбрасывает избыточный поток через предохранительный клапан. Сервопривод согласовывает мощность насоса с требуемым движением, что четко отражается на счетах за электроэнергию во время длительных фаз охлаждения.
Вопрос 6. Какая машина подходит для тонкостенной упаковки?
Высокоскоростные машины с аккумуляторным впрыском, жестким зажимом и быстрым восстановлением винта. Тонкие стенки нуждаются в скорости наполнения и реакции на давление гораздо больше, чем в дополнительном тоннаже.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Beilun District. Ningbo City, 315800, China
