 Русский
 English
 русский
 Español
 Português
 عربى

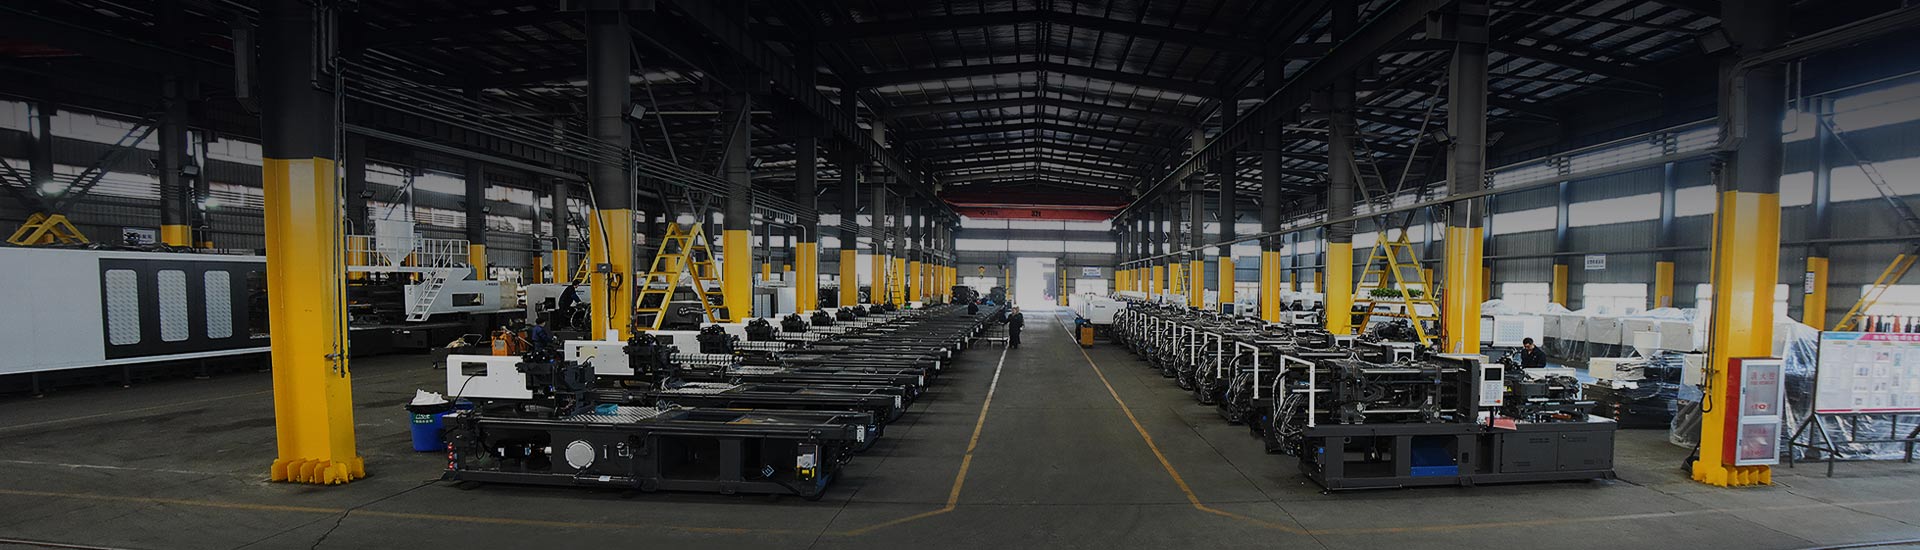
В обзоре CAD корпус выглядел идеально. Мастерская по изготовлению пресс-форм все равно отвергла его: стенка толщиной 5 мм за лицевой панелью дисплея, нулевой уклон на боковой стенке глубиной 60 мм и острые внутренние углы у каждого основания ребра. Результат был предсказуем — вмятины на видимой грани, перетаскивание строп при выбросе и доработка перед первым испытанием. Большинство проблем с формованием фактически решаются до резки стали.
основной процесс литья под давлением — плавить, впрыскивать, упаковывать, охлаждать, извлекать — предъявляет жесткие требования к каждой особенности детали. Толщина стенки, осадка, ребра, линии разъема, литники и усадка материала составляют общий язык между разработчиком детали и изготовителем инструментов. Придерживайтесь этих основ, и форма станет надежным производственным активом; пропустите их, и начнётся отладка печати.
Контент
- 1 Почему этап проектирования фиксирует структуру затрат
- 2 Анатомия пресс-формы: что содержит литьевая форма
- 3 Толщина стенки: отправная точка при проектировании любой формы
- 4 Углы уклона: непреложная особенность выпуска
- 5 Ребра, бобышки и внутренние радиусы
- 6 Подрезы и линии разъема: избегайте скрытых затрат на инструмент
- 7 Ворота и выброс: как деталь заполняется и высвобождается
- 8 Сопоставьте конструкцию пресс-формы с формовочной машиной.
- 9 Обзор конструкции, ориентированный на дефекты
- 10 Контрольный список окончательного проектирования пресс-формы
- 11 Часто задаваемые вопросы
- 11.1 Что такое проектирование пресс-форм?
- 11.2 Какой угол уклона следует использовать при литье под давлением?
- 11.3 Какова рекомендуемая толщина стенок для литья под давлением?
- 11.4 Что вызывает вмятины при литье под давлением?
- 11.5 Какую усадку следует допускать в литьевой форме?
- 11.6 Как выбрать термопластавтомат для моей формы?
Почему этап проектирования фиксирует структуру затрат
Стоимость оснастки, время цикла и стабильность детали в значительной степени фиксируются на чертежной доске. Небольшое изменение на стадии концепции обходится недорого; то же изменение при массовом производстве стоит дорого. Широко используемое эмпирическое правило проектирования для производства в индустрии пластмасс устанавливает множитель в диапазоне от 30 до 100 раз, когда пресс-форма запущена в производство. Таким образом, проектирование пресс-форм — это деятельность по контролю затрат, а не просто инженерное занятие. Тратить дополнительные часы проектирования на раннем этапе — на положение литника, вырезку стержней, проверку чертежей и допусков — это стандартный способ избежать пятизначных изменений формы и дорогостоящих потерь производственного времени.
Анатомия пресс-формы: что содержит литьевая форма
Пресс-форма — это прецизионная сборка, которая формирует внешнюю часть детали с ее полостью и внутреннюю часть с ее сердцевиной. Эти две половинки встречаются на линии разделения, и каждая деталь вокруг них имеет значение. Литниковая втулка и бегунок подают расплав в полость через шибер; каналы охлаждения отводят тепло; Выталкивающие штифты выталкивают деталь из стержня после открытия формы. Понимание этой структуры помогает дизайнеру относиться к детали как к половине инструмента, а не как к отдельному объекту.
Толщина стенки: отправная точка при проектировании любой формы
Равномерная толщина стенок является наиболее часто повторяемым правилом при литье под давлением не без причины: расплав быстрее всего течет через тонкие области и дольше остается горячим в толстых. Если соседние стенки различаются более чем примерно на 10–15 процентов, усадка становится неравномерной, а формованная деталь коробится или тонет. Сохраняйте номинальную стенку в диапазоне, рекомендованном для смолы, а там, где невозможно избежать перехода, сужайте ее, по крайней мере, в три раза превышая шаг толщины.
| Материал | Полезный диапазон (мм) | Предпочтительный номинал (мм) | Наведение по длине потока до стенки |
|---|---|---|---|
| ПП | 0,8–3,8 | 1,5–2,5 | Легко заполняет тонкие срезы |
| АБС | 1,2–3,5 | 2,0–3,0 | Оставляйте менее 2,5 мм для обеспечения жестких допусков. |
| ПК | 1,0–4,0 | 2,0–3,0 | Высокое сопротивление текучести расплава |
| ПА6 | 0,8–3,8 | 1,5–3,0 | Хороший поток; сушка имеет решающее значение |
| ПОМ | 0,8–3,2 | 1,5–2,5 | Хорошая текучесть, высокая усадка. |
| ПС | 1,0–4,0 | 1,5–3,0 | хрупкий; избегайте острых зазубрин |
Усадка увеличивается с увеличением кристалличности, поэтому для ПП, ПА6 и ПОМ требуются большие припуски на размеры, чем для АБС или ПК. Вышеуказанные диапазоны являются типичными значениями, указанными в таблицах поставщиков смол.
Углы уклона: непреложная особенность выпуска
Осадка — это конус на стенках, обращенных к форме, который позволяет детали освободиться. Без этого формованная деталь прилипает к стали, давление выталкивания возрастает, и появляются следы сопротивления или деформированные детали. Правило простое: минимум 0,5–1° на сторону на полированной поверхности и больше, если задана текстура, поскольку шероховатая поверхность схватывает смолу. Для глубоких ребер и сердцевины нужен верхний предел диапазона. Класс отделки SPI/SPE является эталоном, который большинство производителей инструментов используют для согласования значений чернового сечения.
| Финишный класс SPI/SPE | Состояние поверхности | Черновик на сторону |
|---|---|---|
| СПИ А | Зеркальный лак | 0,5°–1° |
| СПИ Б | Тонкая полировка | 1°–1,5° |
| СПИ С | Отделка бумажным камнем | 1,5°–2° |
| СПИ Д | Сухая струя/легкая текстура | 2°–3° |
| Глубокая текстура | Грубая струйная обработка или травление | 3°–5° и более |
Ребра, бобышки и внутренние радиусы
Ребра существуют для добавления жесткости без утолщения стенки. Стандартная практика предполагает, что основание ребра составляет 50–60 процентов от номинальной стенки, с скруглением основания, равным 0,25–0,4 ширины стенки, и высотой ребра, примерно в три раза превышающей ширину основания ребра. Таким же образом вырезают толстые бобышки: внешний диаметр почти в два раза больше внутреннего диаметра, большая вытяжка и косынки, где возникают боковые нагрузки. Внутренние углы всегда должны иметь радиус; острый угол концентрирует напряжение и замедляет течение расплава. Именно из-за этих мелких деталей рождаются вмятины и растрескивание под напряжением.
Подрезы и линии разъема: избегайте скрытых затрат на инструмент
Подрез — это любой элемент, который задерживает деталь в инструменте. Карабины, боковые отверстия и внутренняя резьба — все это требует движущихся механизмов — направляющих, подъемников или складных сердечников — каждый из которых увеличивает стоимость инструментов, точки износа и техническое обслуживание. Самый дешевый подрез — это тот, который спроектирован заранее: ориентируйте элементы параллельно направлению отверстия или позвольте боковому отверстию стать открытой прорезью вдоль линии разъема. Детали, изготовленные из нескольких материалов, например мягкая на ощупь ручка на жестком сердечнике, избегают этапа вторичной сборки при производстве на двухцветной машине, поэтому концепция пресс-формы соответствующим образом меняется и должна быть пересмотрена заранее.
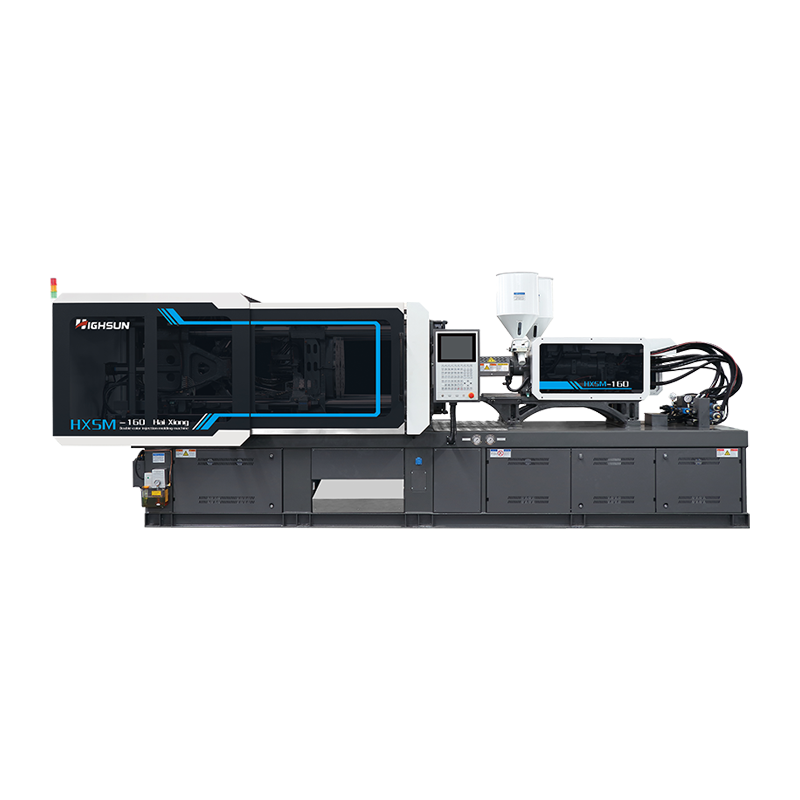 HXS160 Двухцветная литьевая машина для деталей из разных материалов Эта двухцветная машина подходит для обсуждения в статье деталей из разных материалов, которые позволяют избежать вторичной сборки. Его двойные блоки впрыска позволяют интегрировать мягкие на ощупь ручки или комбинировать цвета за один цикл формования. Посмотреть продукт →
Ворота и выброс: как деталь заполняется и высвобождается
gate is the last narrow channel before the cavity. Its location controls weld lines, packing and appearance: put the gate on the thickest wall so the melt packs fully, and hide it behind a cosmetic face whenever possible. Submarine gates trim themselves; edge gates are easy to machine but leave a visible vestige. Ejector pins, similarly, need bearing area — place them on drafted, flat surfaces and away from visible faces so the part does not deform or become marked. Consistent shot-to-shot pressure is what makes these design assumptions hold, which is why a servo machine with repeatable injection control is the standard choice for precision molds.
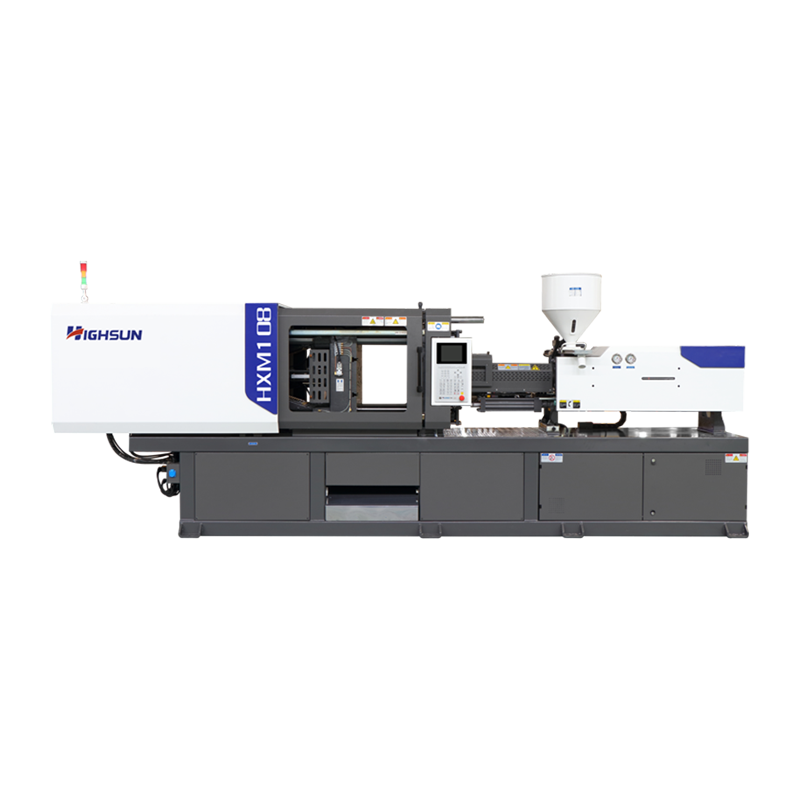 HXM108 Термопластавтомат с сервоприводом и энергосберегающим прецизионным контролем text highlights repeatable shot-to-shot pressure for precision molds. This servo machine offers closed-loop process control and 30-50% energy savings, aligning with the need for consistent clamping and injection performance. Посмотреть продукт →
Сопоставьте конструкцию пресс-формы с формовочной машиной.
Проектирование пресс-формы и выбор машины должны рассматриваться вместе. Усилие зажима рассчитывается из площади выступающей детали, умноженной на давление в полости, которое для технических смол находится в диапазоне от 300 до 700 бар. Тонкостенное изделие толщиной 0,5–1,0 мм, например пищевой контейнер, надежно заполняется только на высокоскоростной машине с большой скоростью впрыска и быстрой реакцией на давление. Для деталей большой площади, наоборот, требуется большая плита и высокая мощность зажима. Прежде чем заказывать основу формы, подтвердите вес впрыска, давление впрыска, расстояние между стяжками и высоту формы в соответствии с выбранной машиной; инвестиции в форму слишком велики, чтобы оставлять их на произвол судьбы. Для конфигураций машины, специфичных для конкретного применения, рассмотреть промышленное применение и доступные семейства машин до завершения изготовления пресс-формы.
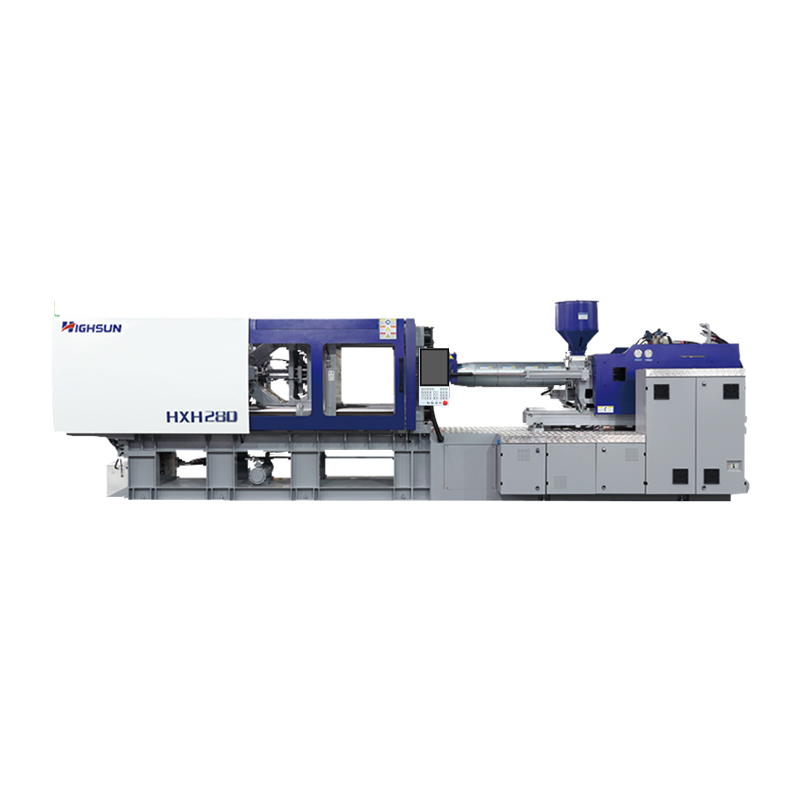 HXH280 Высокоскоростная машина для литья под давлением тонкостенных деталей article mentions thin-wall products like food containers needing fast fill. This high-speed machine's intelligent full closed-loop control and millisecond pressure adjustments support reliable molding of such demanding geometries. Посмотреть продукт →
Обзор конструкции, ориентированный на дефекты
fastest way to validate an injection mold design is to read the geometry against the defects it could generate. The table below summarizes the most common issues and the design-stage corrections available before the mold is cut.
| Дефект | Основная конструктивная причина | Исправление дизайна на этапе чертежа |
|---|---|---|
| Следы раковины | Толщина локальной стенки слишком велика | Вырежьте толстые части, добавьте ребра. |
| Коробление | Неравномерная стена или несбалансированная заливка | Выровняйте толщину, сбалансируйте ворота и бегун |
| Короткие кадры | Стенка слишком тонкая по сравнению с длиной потока | Увеличьте толщину или переместите ворота. |
| Линии сварки | Два фронта потока встречаются и охлаждаются. | Переместить ворота, добавить вентиляцию, заполнить с одной стороны |
| Перетаскивание меток | Недостаточная черновая или черновая отделка | Увеличить осадку, отполировать пораженную поверхность |
| Вспышка | Линия разделения not flat or insufficient clamp force | Держите линию разъема ровной, проверьте силу зажима. |
Контрольный список окончательного проектирования пресс-формы
- Следите за равномерностью толщины стенок; локальные вариации остаются ниже примерно 15 процентов.
- На полированных поверхностях наносите уклон не менее 1° с каждой стороны, а на текстурированных – больше.
- Внутренние углы скруглите радиусом не менее 25 процентов толщины стены.
- Вместо утолщения несущих стен используйте ребра с номинальной толщиной стенки 50–60 процентов.
- Выбиваем боссов; внешний диаметр бобышки должен быть примерно в два раза больше внутреннего диаметра.
- Просмотрите все подрезы; сверните направляющие и подъемники или откройте их через линию разъема.
- Разместите линию пробора на ровной некосметической плоскости.
- Ворота самой толстой стены в наименее заметном месте.
- Обеспечьте плоские, наклонные площадки для выталкивающих штифтов.
- Проверьте припуск на усадку материала и совместимость пресс-формы с машиной.
Часто задаваемые вопросы
Что такое проектирование пресс-форм?
Проектирование пресс-форм — это разработка инструмента, который формирует из расплавленного пластика готовые детали. Он определяет геометрию полости и сердечника, линию разъема, литников, охлаждение и выброс, а также определяет качество детали, время цикла и стоимость единицы продукции.
Какой угол уклона следует использовать при литье под давлением?
Для полированных поверхностей используйте угол не менее 1° с каждой стороны. Для легких текстур требуется от 1,5° до 2°, для глубоких текстур — от 3° до 5° и более. Глубокие ребра и выступы должны оставаться в верхней части диапазона. Прежде чем фиксировать геометрию САПР, подтвердите класс отделки SPI/SPE у изготовителя инструментов.
Какова рекомендуемая толщина стенок для литья под давлением?
Типичная номинальная толщина стенок составляет от 0,8 мм до 4,0 мм в зависимости от смолы. PP, PA6 и POM заполняют более тонкие секции; PC и ABS обычно поддерживаются в пределах от 1,5 до 3,5 мм. Равномерная толщина имеет большее значение, чем абсолютное значение — переходы должны быть постепенными.
Что вызывает вмятины при литье под давлением?
Следы раковин возникают там, где толстая часть остывает и сжимается после замерзания поверхности. Избегайте сплошных толстых выступов, вырезая из них сердечники, используйте ребра вместо толстых стенок, держите основание ребра на уровне 50–60 процентов от номинальной стенки и размещайте литник рядом с толстыми областями, чтобы компенсировать это уплотнением.
Какую усадку следует допускать в литьевой форме?
Усадка зависит от смолы: ПП обычно составляет 1,0–2,5 %, ПОМ 1,5–2,5 %, ПА6 0,7–1,8 %, АБС 0,4–0,7 %, ПК 0,5–0,7 %. Размеры полости рассчитываются на основе размера детали, скорректированного с учетом коэффициента усадки, а затем уточняются во время испытаний пресс-формы. Направленная усадка и уплотняющее давление смещают конечное значение.
Как выбрать термопластавтомат для моей формы?
Рассчитайте необходимое усилие зажима, умножив площадь выступающей детали на давление в полости (примерно 300–700 бар), затем проверьте вес впрыска, давление впрыска, расстояние между стяжками и высоту формы. Для тонкостенных форм требуется высокоскоростная машина; Для больших форм требуется большая двухплитная или высокопроизводительная машина.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Beilun District. Ningbo City, 315800, China
