 Русский
 English
 русский
 Español
 Português
 عربى

Представьте себе дозатор мыла с жестким корпусом из полипропилена и мягкой кнопкой из ТПЭ. Десять лет назад стандартным способом было отлить два компонента отдельно, а затем запрессовать или склеить их вместе. Виды сбоев — отслаивание захватов, проскальзывание рукояток, двойной инвентарь, дополнительная рабочая сила — все они знакомы инженерам-технологам. Двухзарядный формовочный пресс удаляет большую часть этого, формуя сердечник, вращая инструмент и формуя рукоятку в одном и том же цикле. Загвоздка в том, что этот компактный процесс работает только тогда, когда геометрия пресс-формы, пара материалов и поведение машины проектируются вместе. Эти рекомендации представляют собой разницу между надежным механическим соединением и претензией на расслоение.
Контент
- 1 Что такое двухэтапное формование?
- 2 Семь правил дизайна, которые определяют успех формования
- 2.1 Правило 1: начните с пары материалов
- 2.2 Правило 2: Держите стену первого выстрела достаточно жесткой
- 2.3 Правило 3: Проектируйте запорные площадки, выдерживающие давление нагнетания
- 2.4 Правило 4: Ворота второго выстрела параллельно существующей поверхности
- 2.5 Правило 5: Учет дифференциальной усадки и осадки
- 2.6 Правило 6: Спланируйте последовательность изгнания
- 2.7 Правило 7. Устанавливайте допуски с учетом интерфейса
- 3 Выбор машины: соответствие пресса пресс-форме
- 4 Распространенные дефекты и как дизайн их предотвращает
- 5 Проверка реальности затрат и времени цикла
- 6 Часто задаваемые вопросы
- 6.1 В1: Что такое двухэтапное формование?
- 6.2 Вопрос 2: В чем разница между двухэтапным формованием и формованием поверх него?
- 6.3 В3: Какие материалы можно использовать при двухцветном литье под давлением?
- 6.4 В4: Является ли двойное впрыскивание тем же, что и литье 2K?
- 6.5 В5: Сколько стоит машина для литья под давлением с двумя выстрелами?
- 6.6 Вопрос 6: Можно ли производить двухэтапное формование на стандартной машине для литья под давлением?
Что такое двухэтапное формование?
При двухэтапном формовании, также называемом двухкомпонентным, двухэтапным формованием или формованием 2K, используется один зажимной блок, но два отдельных блока впрыска. В типичной конструкции с поворотным столом форма, установленная на вращающейся пластине, принимает первый материал, поворачивается на 180 градусов, а затем закрывается на втором барабане для второго выстрела. Два материала затвердевают друг против друга, образуя химическую или механическую связь, и деталь из нескольких материалов выбрасывается в одном и том же цикле. Никакой обработки вставок, никакого вторичного прессования, никакого клея.
Дизайнеры часто задаются вопросом, является ли двухэтапное формование тем же, что и накладное формование. Строго говоря, наплавку можно производить на стандартном станке путем переноса затвердевшей вставки в другую форму. Двухэтапное формование представляет собой интегрированную версию: одна машина, один цикл, один комплект пресс-форм. Это различие имеет значение при определении времени, поскольку настоящий двухзарядный инструмент обычно дороже в изготовлении, но дешевле в эксплуатации. А двухцветная машина для литья под давлением этот принцип реализуется с помощью специальной системы управления обоими стволами и индексной пластиной с сервоприводом.
Семь правил дизайна, которые определяют успех формования
Как только концепция машины определена, разработчик пресс-формы контролирует результат. Эти правила упорядочены по частоте проблем, возникающих при аудите производства и клиентов.
Правило 1: начните с пары материалов
Сила связи – это первые ворота. ТПЭ не схватывает химически любой конструкционный пластик. Большинство стирольных ТПЭ образуют прочную связь с полипропиленом; на ПБТ или нейлоне соединение обычно зависит только от механического замка, который ненадежен при отслаивании. Практическая отправная точка — сочетать материалы с одинаковой температурой плавления, примерно в пределах 40–60°C, чтобы вторая порция не слишком размягчила первую. Всегда проверяйте конкретную марку ТПЭ, а не общую таблицу данных, поскольку твердость и содержание масла значительно меняют адгезионные характеристики.
Относительная прочность сцепления: ТПЭ, нанесенный на обычные подложки
* Обычно требуется грунтовка или обработка поверхности. Значения являются относительными для планирования проектирования и основаны на общих рекомендациях по формованию TPE.
Правило 2: Держите стену первого выстрела достаточно жесткой
Подложка выстрела 1 должна оставаться механически стабильной, пока второй ствол прижимается к ней. Для большинства термопластов минимальная стенка дроби 1 должна быть выше 1,2 мм; Тонкостенные формулировки здесь применимы так же, как и при однократном формовании. Там, где второй материал обхватывает край, обработайте углубленную подрезку по геометрии первого кадра. Этот механический замок защищает химическую связь и выдерживает нагрузки от отслаивания гораздо лучше, чем плоский интерфейс.
Правило 3: Проектируйте запорные площадки, выдерживающие давление нагнетания
Каждая линия уплотнения между двумя полостями должна выдерживать второе давление впрыска. Расчетная запорная площадка шириной не менее 3 мм располагается на плоскости разъема стальными уголками, перпендикулярными направлению закрытия. Избегайте ступенчатого отключения, из-за которого вспышка может выскочить из изношенного угла. Если выбивной штифт должен располагаться рядом с полостью для второго выстрела, поместите штифт внутри запорной площадки, чтобы никакая отметка не стала местом утечки.
Правило 4: Ворота второго выстрела параллельно существующей поверхности
Затвор для второго выстрела должен направлять расплав в полость, не разрушая поверхность первого выстрела. Самая безопасная геометрия — это подводная лодка или ворота туннеля, ориентированные параллельно существующей стене, поэтому поток скользит по первому материалу, а не сильно ударяется перпендикулярно. Тогда давление уплотнения должно быть сбалансировано между двумя воротами; Анализ текучести пресс-формы теперь является стандартом для проверки баланса перед резкой стали.
Правило 5: Учет дифференциальной усадки и осадки
Эти два материала сжимаются с разной скоростью. Жесткая подложка из АБС-пластика может дать усадку примерно на 0,5%, а мягкая ТПЭ — на 1,5–2,5%. Более жесткий материал определяет окончательный размер, но остаточное напряжение на границе раздела может вызвать коробление тонких балок. Сохраняйте углы уклона 1–2° на внешних стенах и 2–3° там, где второй выстрел огибает выступы. Для деталей длиной более 150 мм добавьте дополнительно 0,1–0,2° на 100 мм длины, поскольку ошибка поворотного указателя на опорном валу становится видимым несоответствием на дальнем крае полости.
Правило 6: Спланируйте последовательность изгнания
Формы для двухзаходной формы часто требуют двухэтапного выброса, поскольку второй материал прилипает к текстурированной сердцевине. Используйте съемные пластины на стороне с высокой адгезией TPE и держите штифты сердечника ступенчатыми, чтобы избежать следов присосок. Гораздо более распространенной проблемой является задир на поверхности первого выстрела во время вращения: каждому керну, который должен преодолеть высоту второй полости, требуется достаточный ход, прежде чем стол начнет индексироваться. Это становится расчетом размера пресс-формы на ранних этапах проектирования, а не корректировкой в производственных условиях.
Правило 7. Устанавливайте допуски с учетом интерфейса
Детали, изготовленные из нескольких материалов, накапливают допуск за счет двух разных кривых усадки и одного индексного механизма. Избегайте указания жестких позиционных допусков на границе материала. Вместо этого определите разделяющий свидетель, разрешенный на второй стороне, и спроектируйте элементы сопряжения, которые автоматически обнаруживаются. Этот подход широко применяется в автомобильных внутренних деталях, медицинских ручках и чехлах для бытовой электроники — сегментах, которые мы поддерживаем через специальные прикладная инженерия .
Выбор машины: соответствие пресса пресс-форме
Выбор литьевой машины – это не второстепенная мысль. Три параметра со стороны машины напрямую влияют на конструкцию пресс-формы: проектируемая площадь, объем впрыска и диаметр поворотного стола. Формовщики обычно оценивают необходимую силу зажима, складывая площадь проекции обеих полостей и применяя коэффициент тоннажа для конкретного материала, а затем добавляя запас прочности на 10–20%. Во-вторых, важен баланс узла впрыска: если порция TPE составляет всего 2–5 г, разрешение дозирования второго ствола определяет, сможете ли вы обеспечить повторяемость ±0,1 г. В-третьих, поворотный стол должен освободить все стержни и направляющие во время индексации — это часто устанавливает минимальное расстояние между тягами еще до того, как будет принят во внимание номинальный тоннаж.
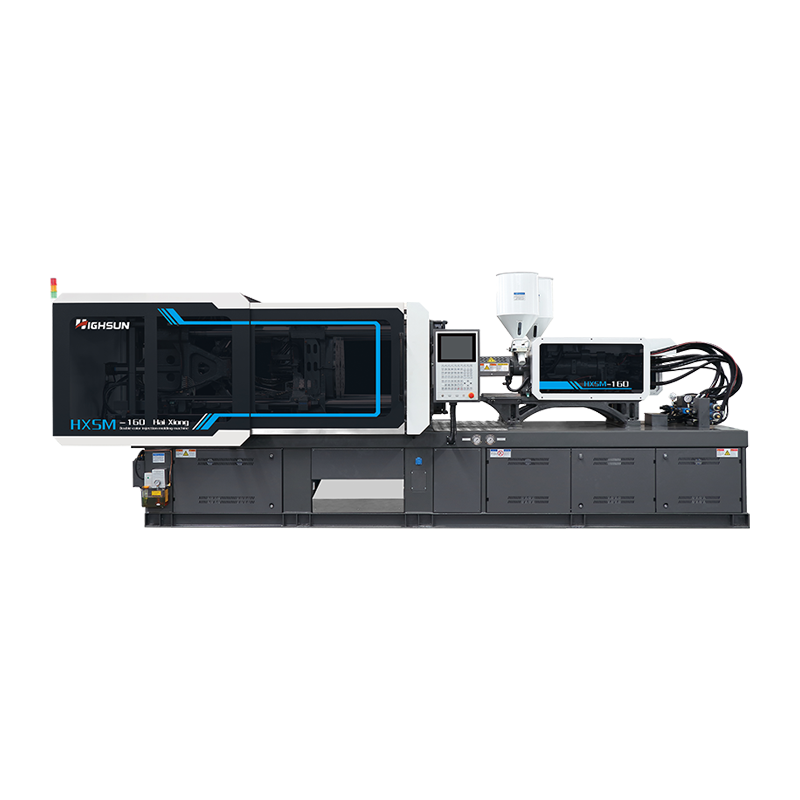 Двухцветная литьевая машина HXS160 для деталей среднего размера Эта двухзаходная машина с независимыми узлами впрыска и поворотным столом с сервоприводом выдерживает средние усилия зажима, что делает ее практичной точкой входа для панелей управления, ручек, крышек и компонентов бытовой техники. Посмотреть продукт →
Для усилий зажима около 160–200 тонн специально созданные двухцветные машины, такие как HXS160 и HXS200, оснащены двумя независимыми узлами впрыска и сервочувствительным поворотным столом. Это становится стандартной отправной точкой для панелей управления, ручек, крышек и деталей бытовой техники среднего размера. На приведенной ниже диаграмме сравнивается эффективная производственная последовательность двухэтапного маршрута вставки и ротационного двухэтапного маршрута в относительном масштабе.
Эффективная производственная последовательность: двухэтапная или роторная с двумя выстрелами
Двухэтапный маршрут 100% общее время
Роторный 2-х выстрелный ~55% общего времени
Относительная композиция цикла для двухматериальной детали средней сложности. Фактическая экономия зависит от размера детали, охлаждения и обработки материалов.
Распространенные дефекты и как дизайн их предотвращает
Даже хорошо спроектированная двухшаговая форма может выйти из строя, если игнорировать взаимодействие между двумя порциями. В таблице ниже перечислены дефекты, которые чаще всего выявляются при производственном аудите, а также корректирующие действия на уровне конструкции и оборудования.
| Дефект | Вероятная основная причина | Проектирование/ремонт машины |
|---|---|---|
| Следы течения на поверхности первого выстрела | Второй выстрел разрушает подложку при сильном сдвиге. | Уменьшите скорость второго впрыска; переориентировать ворота параллельно стене |
| Вспышка на границе материала | Запорная площадка слишком узкая или усилие зажима слишком низкое | Расширить запорные площадки минимум до 3 мм; проверьте тоннаж зажима на выстреле 2 |
| Расслаивание/шелушение | Химически несовместимая пара без механического замка | Переключитесь на совместимую пару или добавьте углубленные подрезы. |
| Пустоты или раковины | Толстые участки в обоих кадрах сжимаются неравномерно. | Выбейте тяжелые стены; поддерживать постоянную номинальную толщину стенки |
| Несоответствие индекса | Ошибка индексации поворотного стола или дифференциальная усадка | Калибровка повторяемости индекса; добавить зазор на элементы сопряжения |
| Свидетельские следы на видимом лице | Размещение эжектора под вторым выстрелом | Переместите штифты в запорные площадки или используйте съемную пластину. |
Проверка реальности затрат и времени цикла
На этапе составления предложения многие покупатели сравнивают стоимость двухзаходного инструмента на полость с однозаходным инструментом. Честный ответ заключается в том, что двухзарядная оснастка стоит дороже, потому что она содержит два полных набора полостей, две системы затворов и гораздо более точное запорное устройство. Общая стоимость владения обычно благоприятствует двухэтапному формованию, когда годовой объем превышает примерно 50 000 единиц, а альтернативный процесс включает этап ручной или автоматизированной сборки. Вторичная экономия — меньше труда, отсутствие клея, отсутствие брака при позиционировании, отсутствие повторной плавки — часто покрывает расходы на инструменты в течение первого года производства.
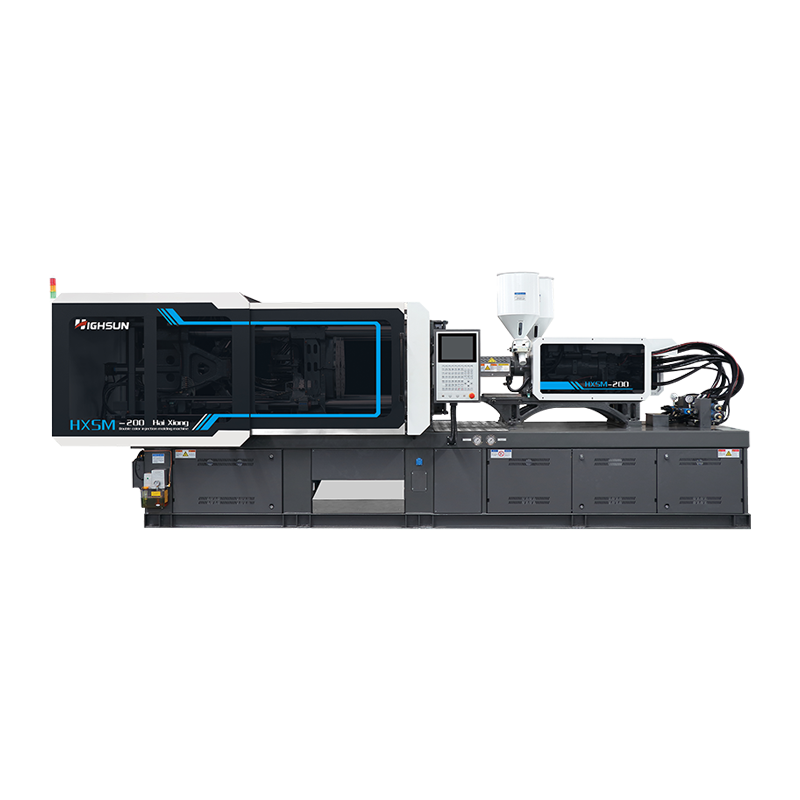 HXS200T Двухцветная энергосберегающая литьевая машина с сервоприводом Благодаря более высокому тоннажу, большему объему выстрелов и большей плите эта модель поддерживает более тяжелые детали с мягким на ощупь и компоновку с двумя полостями, а ее сервопривод и двойные барабаны обеспечивают эффективное формование нескольких материалов. Посмотреть продукт →
Для деталей весом более 20 г или с большой мягкой на ощупь поверхностью HXS200 предлагает запас по высоте и размер валика, соответствующий объему впрыска, что позволяет работать с более крупными макетами с одной или двумя полостями. Он также поддерживает более высокий тоннаж, необходимый, когда проецируемая площадь второго выстрела приближается к пределу зажима.
Часто задаваемые вопросы
В1: Что такое двухэтапное формование?
Двухэтапное формование, также называемое двухкомпонентным или двухцветным литьем под давлением, представляет собой процесс, при котором два разных пластика впрыскиваются в одну вращающуюся форму в течение одного цикла. В результате получается склеенная деталь из нескольких материалов, не требующая вторичной сборки.
Вопрос 2: В чем разница между двухэтапным формованием и формованием поверх него?
При формовке обычно второй материал применяется к предварительно сформированной подложке, которая была отформована отдельно или перенесена между инструментами. При двухэтапном формовании оба впрыска выполняются за один машинный цикл с использованием индексной пластины, что обеспечивает лучшую точность позиционирования и более короткое время цикла.
В3: Какие материалы можно использовать при двухцветном литье под давлением?
Можно использовать любую пару термопластов или термопластичных эластомеров, предназначенных для инъекций, которые имеют приемлемую совместимость в расплаве. Обычными парами являются ПП с ТПЭ, АБС с ТПК, ПК с ТПЭ, ПА с ТПЭ, обработанным грунтовкой, и ПММА с ТПЭ для потребительских товаров с мягким на ощупь.
В4: Является ли двойное впрыскивание тем же, что и литье 2K?
Да. Двойное впрыскивание, 2К-литье, двухкомпонентное формование и двухэтапное формование описывают одно и то же семейство процессов с использованием двух литьевых цилиндров и одной вращающейся формы. Некоторые поставщики используют ту же концепцию «двойного впрыска».
В5: Сколько стоит машина для литья под давлением с двумя выстрелами?
Первоначальные вложения выше, чем у одноразового пресса с той же силой зажима, поскольку машина включает в себя два цилиндра, поворотный стол и более сложные элементы управления. Разница в стоимости обычно оправдывается удалением этапов сборки, сокращением трудоемкости цикла и улучшением согласованности деталей.
Вопрос 6: Можно ли производить двухэтапное формование на стандартной машине для литья под давлением?
Нет. Стандартная одноцилиндровая машина не может впрыскивать два материала за один цикл без отдельного этапа формования вставки. Для настоящего двухэтапного формования требуется специально сконструированный двухзаходный пресс с двумя узлами впрыска и вращающейся или подвижной плитой.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Beilun District. Ningbo City, 315800, China
