 Русский
 English
 русский
 Español
 Português
 عربى

Представьте себе инструмент с 16 гнездами для тонкостенного пищевого контейнера толщиной 1,2 мм. Два литейных цеха предлагают одну и ту же марку стали, одну и ту же марку горячеканальных систем и одинаковый десятинедельный срок поставки. Один инструмент переходит в 9-секундный цикл с процентом брака менее полпроцента. Другому нужно 12 секунд, и он тратит всю смену на погоню за вспышкой. Формовочная машина идентична. Отличие заключается в том, как была спроектирована форма.
Короткая версия: когда вы проектируете литьевые формы, вы решаете большую часть того, сколько будет стоить деталь в течение следующих пяти лет, и самые дорогостоящие ошибки случаются в первые две недели. Толщина стенки, осадка, выбор стали, положение ворот, размер желоба, схема охлаждения и выброс – все это взаимосвязано. Измените толщину стенки после того, как полостной блок затвердеет и вы купите новую вставку. Измените его во время проверки САПР, и это будет стоить полдня инженерного времени.
В технологических руководствах охлаждение обычно занимает примерно половину-две трети всего цикла, а оставшуюся часть составляют упаковка, впрыск и движение пресс-формы. Этот единственный факт объясняет, почему схема охлаждения, а не скорость впрыска, обычно является первым моментом, на который следует обратить внимание, когда инструмент отказывается выполнять заявленный цикл.
Приблизительная доля цикла формования. Фактические диапазоны меняются в зависимости от толщины стенки, смолы и настроек машины.
Контент
- 1 Начинайте с детали, а не с формы
- 2 Выбор стали и стопка пластин
- 3 Ворота, направляющие и вентиляция
- 4 Схема охлаждения и конструкция выброса
- 5 Подберите форму к машине, прежде чем резать сталь
- 6 Большим формам нужен другой набор привычек
- 7 Дефекты, которые связаны с конструкцией пресс-формы
- 8 Часто задаваемые вопросы о проектировании литьевых форм
- 8.1 Вопрос 1. Что наиболее важно при проектировании литьевых форм?
- 8.2 В2. Сколько полостей должно быть в литьевой форме?
- 8.3 Вопрос 3. Какой угол уклона необходим для деталей, отлитых под давлением?
- 8.4 Вопрос 4. Как конструкция пресс-формы влияет на время цикла литья под давлением?
- 8.5 Вопрос 5. Какая пресс-форма лучше всего подходит для крупносерийного производства?
- 8.6 Вопрос 6. Может ли одна конструкция пресс-формы работать на машинах для литья под давлением разных марок?
Начинайте с детали, а не с формы
Блок полостей не может спасти деталь, которая была нарисована для внешнего вида, а не для потока. Прежде чем моделировать любую геометрию пресс-формы, большую часть веса несут четыре правила на уровне детали.
- Равномерная толщина стенок. Толстые секции замерзают позже, чем тонкие, что приводит к образованию раковин, пустот и короблений. Там, где необходима жесткость, добавьте ребра примерно на 50–60 процентов от номинальной стенки вместо того, чтобы утолщать саму стенку.
- Черновик. Вертикальные грани тянутся к стали во время выброса и истирают деталь. Обычное направление составляет от 0,5 до 1 градуса на гладких поверхностях, с дополнительным уклоном для текстурированных поверхностей и глубоких сердцевин.
- Радиусы. Острые внутренние углы концентрируют напряжение и замедляют плавление. Стандартной отправной точкой является внутренний радиус, составляющий не менее половины толщины стены.
- Подрезы. Каждая подрезка добавляет боковое действие, подъемник или складной сердечник, а также обслуживание. Некоторые из них неизбежны, но каждый заслуживает второго вопроса.
Толщина стенки также влияет на время цикла больше, чем любая другая переменная, поскольку она следует квадратическому соотношению, описанному в стандартных справочниках по теплопередаче, используемых в литейной промышленности.
Время охлаждения зависит от квадрата толщины стены, поэтому удвоение стены примерно в четыре раза увеличивает время, необходимое для ее замораживания.
| Особенность | Общий стартовый диапазон | Почему это важно |
|---|---|---|
| Номинальная стенка (АБС, ПП) | от 1,5 до 3,0 мм для АБС; от 0,8 до 3,0 мм для ПП | Толстые стены тонут, деформируются и замедляют цикл |
| Сквозняк на гладких стенах | от 0,5 до 1 градуса | Уменьшает сопротивление выброса и истирание поверхности. |
| Сквозняк на фактурных стенах | Добавьте примерно 1 градус на каждые 0,025 мм глубины текстуры. | Текстура вгрызается в сталь и захватывает деталь |
| Толщина ребра | От 50 до 60 процентов номинальной стены | Предотвращает появление вмятин над ребром |
| Внутренний угловой радиус | Минимум 0,5 x толщина стенки | Снижает концентрацию стресса и улучшает поток |
| Глубина вентиляционного отверстия | 0,01–0,03 мм в зависимости от вязкости расплава | Выпускает захваченный воздух без образования вспышки |
Выбор стали и стопка пластин
Сталь зависит от объема, смолы и поверхности, а не от личных предпочтений. Предварительно закаленная сталь типа P20 с твердостью примерно 30 HRC подходит для инструментов с малым и средним объемом и простой геометрией. Сплав типа 718 с твердостью от 33 до 36 HRC добавляет прочности сердечникам большего размера. Там, где важны абразивный износ или длительные производственные циклы, в качестве пластин, посаженных на предварительно закаленное основание, обычно используется закаленная сталь типа H13 с твердостью от 48 до 52 HRC. Нержавеющая сталь типа S136 с твердостью от 50 до 54 HRC работает с коррозийными соединениями ПВХ, а также с оптическими и медицинскими поверхностями.
Форма также представляет собой стопку пластин, и стопка фиксирует тоннаж, дневной свет и ход выброса, прежде чем будет вырезана одна полость.
Упрощенный набор пластин: зажимные пластины несут нагрузку, полости и стержневые блоки формируют деталь, а корпус выталкивателя удерживает систему выталкивания.
Ворота, направляющие и вентиляция
Расположение литника определяет, где образуются линии сварки, насколько равномерно заполняется полость и допустима ли косметическая отметка на готовой детали. Четыре правила охватывают большинство случаев:
- Войдите в самую толстую секцию, чтобы давление уплотнения могло достичь области, которая замерзает последней.
- Сбалансируйте длину потока по полостям, чтобы каждая полость заполнялась одновременно.
- Установите толщину ворот примерно на уровне 50–60 процентов стены детали; более тонкие ворота сильнее сдвигают расплав, но замерзают раньше.
- Поместите ворота там, где допустима небольшая отметка, или используйте горячий наконечник, который оставляет контролируемый след.
Вентиляция – это вторая половина работы. Воздух, попавший в полость, горит, вызывает короткие выстрелы и поднимает давление впрыска вверх. Вентиляционные отверстия обычно вырезаются на глубину от 0,01 до 0,03 мм в зависимости от вязкости расплава и размещаются в последней точке заполнения и вдоль линии сварного шва.
Качественное сравнение горячеканальных и холодноканальных систем. Горячие бегуны сокращают количество отходов и ускоряют цикл, но стоят дороже и замедляют изменение цвета.
Тонкостенная упаковка — это самый очевидный случай, когда конструкция направляющих и выбор машины должны решаться совместно; тот тонкостенное изделие На страницах показано, как малая длина потока и горячие наконечники сочетаются с быстрыми инжекторными устройствами.
Схема охлаждения и конструкция выброса
Каналы охлаждения должны повторять контур детали на одинаковом расстоянии, обычно в 1,5–2,5 раза превышающем диаметр канала от поверхности, с одинаковым расстоянием между каналами. Глубокие сердечники нуждаются в перегородках, барботерах или термоштырях, потому что прямая просверленная линия не может проникнуть достаточно глубоко в высокую сердцевину. Главным правилом является баланс: сторона полости и сторона сердцевины должны отводить тепло с одинаковой скоростью, в противном случае деталь скручивается в сторону более горячей стороны.
Выброс – это то место, где хорошо спроектированный инструмент демонстрирует свои манеры. Штифты должны нажимать на жесткие участки, такие как выступы, ребра и боковые стенки, а не на плоские косметические поверхности. Используйте штифт наибольшего практического диаметра, поскольку штифт большего размера распределяет нагрузку и оставляет меньший след. Для деталей глубокой вытяжки часто требуется съемная пластина, выброс воздуха или комбинация того и другого.
Подберите форму к машине, прежде чем резать сталь
Проектирование пресс-формы не завершено до тех пор, пока инструмент не будет проверен на соответствие прессу, на котором он будет работать. Подтвердите расстояние между тягами и размер плиты, максимальную и минимальную высоту формы, ход эжектора и схему выбивки, радиус сопла и втулку литника, а также размер выстрела, который должен находиться в пределах примерно 20–80 процентов от емкости ствола. Инструмент, высота которого на несколько миллиметров превышает высоту или чей рисунок выталкивателя не попадает в выбивные отверстия, лежит на полу, а не изготавливает детали.
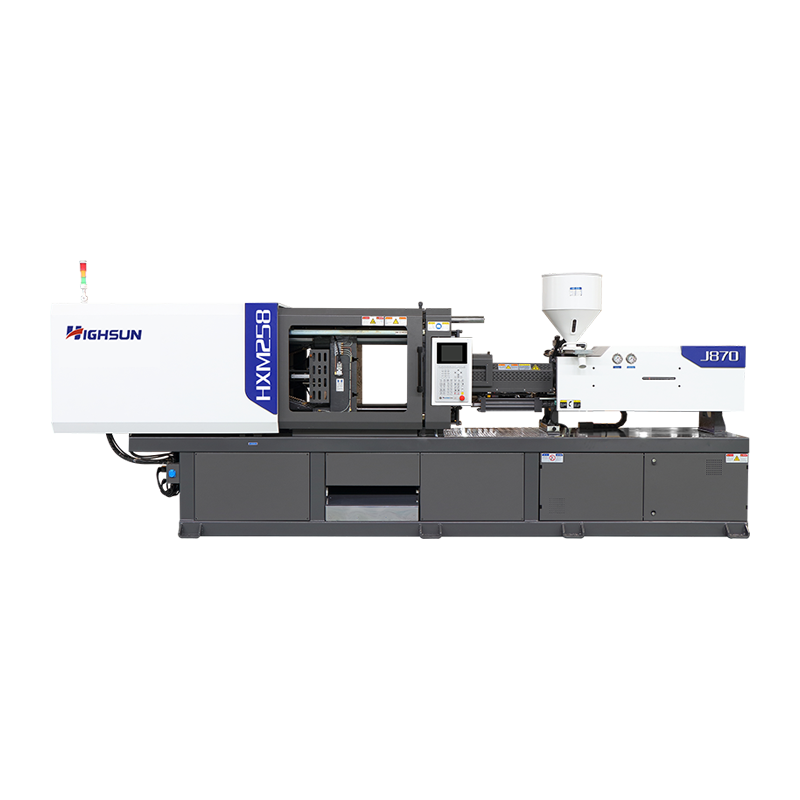 HXM258-I: литьевая машина HXM с сервоприводом. В обширной сфере оборудования для литья под давлением энергосберегающая термопластавтомата с сервоприводом 258T является идеальным выбором для мелкосерийного производства... Посмотреть продукт →
Данные о машине относятся к анализу конструкции, а не к неделе ввода в эксплуатацию. Например, сервомашина общего назначения грузоподъемностью 250 тонн устанавливает известное расстояние между стяжками, рисунок плит и мощность впрыска, которые должны соблюдаться в основании формы.
Большим формам нужен другой набор привычек
Когда вес детали превышает примерно килограмм, основным риском становится прогиб пластины и дисбаланс горячего литника. Опорные стойки должны располагаться непосредственно под сердечником, поскольку неподдерживаемая пластина сердечника изгибается и приводит к изменению толщины детали. Балансировка коллектора должна сохранять разницу между каплями заполнения в пределах нескольких процентов, а двухплитовые машины часто имеют смысл, поскольку они сокращают занимаемую площадь машины и сокращают время сухого цикла.
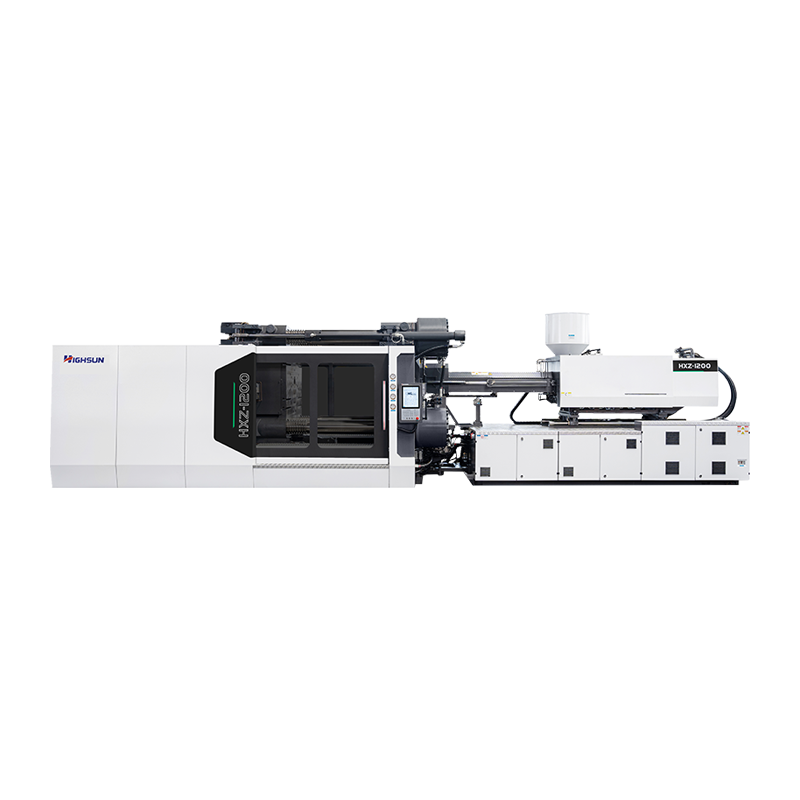 HXZ1200: серия машин для литья под давлением с двумя пластинами. Четыре соединительных стержня равномерно воспринимают одинаковую силу, поэтому параллельность пластины пресс-формы хорошая. Приводимые в движение двумя быстрыми масляными цилиндрами, формы перемещаются с высокой скоростью, точностью и ... Посмотреть продукт →
Структурные и автомобильные детали являются типичным домом для этого класса инструментов, где стеклонаполненные смолы добавляют абразивный эффект помимо механических нагрузок.
Дефекты, которые связаны с конструкцией пресс-формы
Большинство производственных проблем, в которых виновата машина, решаются гораздо раньше. В приведенной ниже таблице показаны обычные подозреваемые и их предполагаемые причины.
| Дефект | Типичная конструктивная причина | Исправление дизайна |
|---|---|---|
| Вспышка | Недостаточная вентиляция или слабая поддержка пластины. | Добавьте или углубите вентиляционные отверстия; утолщать опорную пластину |
| Короткий выстрел | Недостаточный размер ворот или несбалансированный направляющий выступ. | Увеличить ворота; перебалансировать диаметры бегунков |
| Следы раковины | Ребро или бобышка толще номинальной стенки. | Удерживайте ребра на уровне 50–60 процентов толщины стенки. |
| Коробление | Неравномерное охлаждение между ядром и полостью | Балансные схемы; добавить перегородки в глубокие ядра |
| Линии сварки | Положение ворот разделяет фронт потока | Переместить ворота; провентилировать место линии сварного шва |
| Метки эжектора | Пины слишком маленькие или слишком мало | Увеличьте диаметр штифта; добавить булавки на жестких участках |
Часто задаваемые вопросы о проектировании литьевых форм
Вопрос 1. Что наиболее важно при проектировании литьевых форм?
Геометрия детали и толщина стенки стоят на первом месте, поскольку они определяют время охлаждения и риск появления дефектов. Положение ворот, баланс охлаждения и выбор стали следуют из детали.
В2. Сколько полостей должно быть в литьевой форме?
Балансируйте производительность с производительностью машины и риском, связанным с оснасткой. Размер выстрела должен составлять примерно от 20 до 80 процентов от вместимости ствола, и новые детали часто запускаются в одну или две полости, прежде чем увеличиваться в размерах.
Вопрос 3. Какой угол уклона необходим для деталей, отлитых под давлением?
Планируйте от 0,5 до 1 градуса для гладких стен и добавляйте примерно 1 градус на каждые 0,025 мм глубины текстуры. Глубокие сердцевины и гибкие смолы обычно требуют большего.
Вопрос 4. Как конструкция пресс-формы влияет на время цикла литья под давлением?
Охлаждение is typically half to two-thirds of the cycle, so wall thickness and cooling layout dominate. Gate and runner sizing mainly influence packing time and scrap rate.
Вопрос 5. Какая пресс-форма лучше всего подходит для крупносерийного производства?
Закаленные пластины типа H13 с твердостью от 48 до 52 HRC подходят для работы с длинными проходами и абразивными смолами, а нержавеющая сталь типа S136 с твердостью примерно от 50 до 54 HRC подходит для коррозийных или оптических работ. Предварительно затвердевший P20 подходит для небольших объемов.
Вопрос 6. Может ли одна конструкция пресс-формы работать на машинах для литья под давлением разных марок?
Да, если установочное кольцо, радиус литника, расположение выталкивателей, высота формы и расстояние между стяжками стандартизированы. Эти пять интерфейсов определяют, можно ли переносить инструмент между прессами.
Проверка конструкции пресс-формы заключается не в том, насколько аккуратно она выглядит в САПР, а в том, будет ли она одинаково работать в течение первого и десяти тысяч часов. Просмотрите геометрию детали, сталь, путь потока, баланс охлаждения и интерфейс пресса, пока все еще остается чертежом, и инструмент потратит свою жизнь на изготовление деталей, а не на оправдания.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Beilun District. Ningbo City, 315800, China
